Spezialthemen der CAE-Simulationswelt
Spezialthemen der CAE-Simulationswelt – Simulation des Feinschneidens von Werkstücken
In der Pressemitteilungsreihe "Spezialthemen in der CAE-Simulationswelt" gehen wir nunmehr auf die Simulation des Feinschneidens eines Werkstücks ein.
Das Feinschneiden stellt ein Präzisionsumformverfahren dar, das hauptsächlich in der Metallbearbeitung eingesetzt wird. Es führt zur Herstellung hochpräziser Metallteile mit engen Toleranzbereichen und sogenannten Glattschnitten. Der Prozess ermöglicht somit die Produktion von Bauteilen, bei denen eine hohe Genauigkeit und Kantenqualität erreicht werden. Die beim Feinschneiden verwendeten Materialien sind beispielsweise Stahl, Aluminium oder Titan.
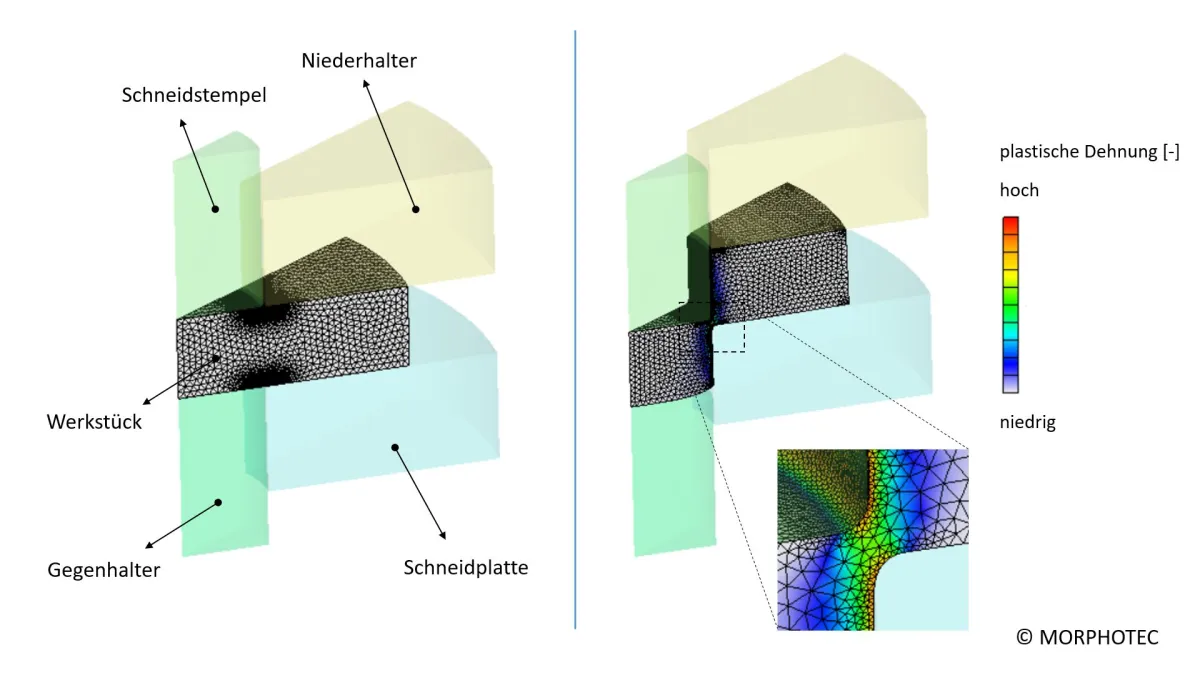
Der Feinschneideprozess umfasst das Schneiden von Metallteilen aus Blechen unter Verwendung von Niederhalter, Schneidstempel, Schneidplatte und Gegenhalter. Im Gegensatz zu herkömmlichen Stanzprozessen, bei denen das Material nur geschnitten wird, erfolgt beim Feinschneiden eine nahezu 100%ige Umformung des Materials, die der Gegendruck über den Gegenhalter zusammen mit der in das Werkstück eindringenden Ringzacke ermöglicht. Der Glattschnittanteil liegt somit bei nahezu 100%.
Neben dem hohen Glattschnittanteil entsteht gleichermaßen eine geringe Gratbildung.
Das Feinschneiden wird häufig für die Produktion von Teilen wie Zahnriemenrädern, Bremsscheiben, Kupplungsteilen und anderen Präzisionskomponenten verwendet. Der Prozess erfordert spezialisierte Ausrüstung, Werkzeuge und Fachkräfte, was ihn zu einer präzisen und kostspieligeren Methode im Vergleich zu herkömmlichen Schneidverfahren macht.
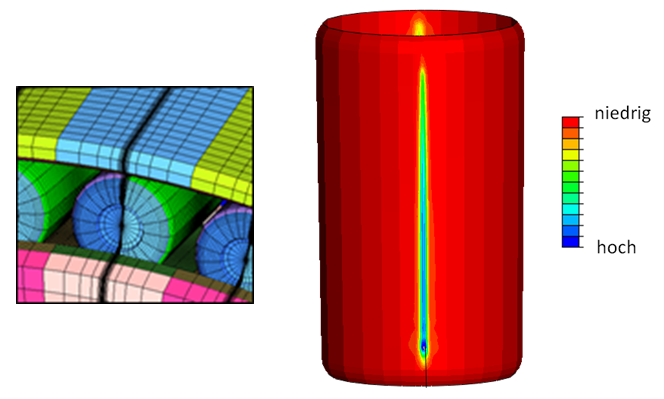
Das Bild zeigt eine achsensymmetrische Feinschneidesimulation mit dem Simulationstool AFDEX. Dort sind die Neuvernetzung während des Umformvorgangs und die auftretenden plastischen Dehnungen erkennbar. Der eigentliche Schneidvorgang findet zum Ende des vollständigen Feinschneideprozesses statt, so dass der Glattschnittanteil bei nahezu 100% liegt. Das für das Werkstück (Band) verwendete Material ist ein hochlegierter Stahl.
ULAS-E-VAN | Ultraleichte Aufbaustruktur eines elektrischen VANs
Als Teil eines Konsortiums von 9 Partnern aus Industrie und Lehre arbeitet das Ingenieurunternehmen MORPHOTEC aktiv an einem nachhaltigen und hochrelevanten Forschungsprojekt der Automobilindustrie, das im ersten Quartal 2022 begonnen wurde. Anhand von modernsten CAE-Methoden entwickelt MORPHOTEC neue Ultra-Leichtbaulösungen für Karosserie- und Aufbaustrukturen, um der Elektromobilität neue Wege ebnen zu können.
Neben diesen Strukturen soll auch das Batterieträgersystem als Teil der Optimierung weiterentwickelt werden. Im Rahmen dieses Projektes soll dabei das Leergewicht minimiert werden, um die Reichweiten von Elektro-Nfz signifikant zu erhöhen. Zudem wird die Crashsicherheit verbessert. Die folgenden Abschnitte werden das Vorhaben nun näher beschreiben und wiedergeben, welche zugrundeliegenden Ansätze für diese Arbeit gewählt wurden.
Im Rahmen des Forschungsvorhabens „ULAS-E-VAN“ („UltraLeichte AufbauStruktur eines Elektrischen VANs“) werden von 9 Partnern Leichtbaulösungen für die Karosseriestruktur und ein modulares Batterieträgersystem von batterie-elektrisch betriebenen leichten Nutzfahrzeugen (Nfz, Klasse N1 – Ford Transit - BEV) entwickelt. Ford koordiniert das Forschungsprojekt mit einem Gesamtvolumen von 5,8 Millionen Euro, gefördert durch das Bundesministerium für Wirtschaft und Klimaschutz (BMWK):
- Altair Engineering GmbH, Böblingen
- BENTELER Automobiltechnik GmbH, Paderborn
- C-TEC GmbH, Blaustein
- Ford-Werke GmbH, Köln
- Franken Guss GmbH + Co. KG, Kitzingen
- MORPHOTEC, Aachen
- RWTH Aachen University, Lehrstuhl und Institut für Strukturmechanik und Leichtbau (SLA)
- RWTH Aachen University, Institut für Kraftfahrzeuge (ika)
- voxeljet AG, Friedberg
Wird ein leichtes Nfz mit einem E-Antrieb versehen, erhöht sich das Leergewicht durch das hohe Batteriegewicht und die mögliche Nutzlast schrumpft. Um dem entgegenzuwirken, ist es zwingend erforderlich, das Gewicht, speziell bei batteriebetriebenen Lieferfahrzeugen, durch Leichtbaumaßnahmen entscheidend zu reduzieren. Leichtbau ermöglicht die Reichweite zu erhöhen, aber auch bei unveränderter Reichweite die Batteriegröße, das Sekundärgewicht und somit die Batteriekosten zu reduzieren.
Allerdings ist im angestrebten Sektor der E-Nfz die Notwendigkeit eines kostengünstigen Leichtbaus aufgrund der hohen Kostensensibilität des potenziellen Kundenkreises und der relativ geringen Stückzahlen nochmals verschärft.
Hier setzt das Projekt an. Das Konsortium zielt darauf ab, Ultra-Leichtbaulösungen für die Karosserie- und Aufbaustruktur derartiger, batterie-elektrisch betriebener leichter Nfz mit Hilfe moderner CAE-Methoden wie „Simulation-Driven-Design“ und innovativen Fertigungsmethoden zu entwickeln. Dabei finden neben einem speziellen 3D-Druckverfahren – dem 3D-Sand-Form-Drucken – für die Herstellung von Formen für den Eisengussprozess auch großflächige, strukturelle Kunststoffteile Anwendung.
Konstruktiv soll eine Aufbaustruktur in Spanten-Stringer-Bauweise ausgelegt und damit die im Flugzeugbau bewährte Bauweise in den leichten Nfz-Bau mit höheren Produktionszahlen pro Jahr übertragen werden. Die Spanten sollen dabei möglichst einteilig und bionisch-optimiert konstruiert werden. Die Außenhaut wird durch vorgefertigte Kunststoffpaneele gebildet, die mit der Tragstruktur lasttragend verbunden sind.
Im Unterboden soll ein lasttragendes, ultra-leichtes, skalierbares und modulares Batterieträgersystem integriert werden, welches die Karosseriestruktur in Hinsicht auf Steifigkeit, Dauerfestigkeit und Crash funktionell unterstützt.
Durch die eingesetzten Technologien soll eine Gewichtseinsparung in der Größenordnung von bis zu 150 kg auf Gesamtfahrzeugebene erreicht werden und somit eine erhöhte Reichweite bzw. Zuladung ermöglicht werden.
Spezialthemen der CAE-Simulationswelt – Optimierung eines PET Flaschenbodens
In der Pressemitteilungsreihe "Spezialthemen in der CAE-Simulationswelt" gehen wir nunmehr auf die Formoptimierung eines PET Flaschenbodens ein.
Eine PET-Flasche soll möglichst wenig Material benötigen und gleichzeitig dem Gewicht der aufgenommenen Flüssigkeit samt beigemischter Kohlensäure standhalten. Darüber hinaus muss die Flasche in geöffnetem Zustand eine genügende laterale Steifigkeit aufweisen, um sie in der Hand halten zu können sowie beim Transport den axialen Stapellasten in geschlossenem Zustand standhalten. Das vorwiegend verwendete Verfahren zur Herstellung von PET-Kunststoffflaschen ist das Streckblasen.
Ein spritzgegossener PET-Rohling wird hierbei in dem Blasformwerkzeug eingespannt und vorgeheizt. Mittels eines sogenannten Reckdorns wird die Vorform in Längsrichtung und durch zugeführte Druckluft in Umfangsrichtung gestreckt. Dadurch orientieren sich die Molekülketten in biaxialer Richtung was zu einer höheren Festigkeit bei Verminderung der Wanddicke führt. Bei diesem Verfahren wird ein überwiegender Anteil der anfallenden Produktionskosten allein durch das Material bestimmt.
Im Rahmen eines Forschungsprojekts wurde ein PET-Flaschenboden mit dem Ziel der Materialeinsatzminimierung bei Vorgaben für die axiale und laterale Steifigkeit entwickelt. Zum Einsatz kam dabei die Form- und Wanddickenoptimierung. In einem sich anschließenden Forschungsprojekt wird derzeit die Topographieoptimierung an der Gesamtflasche durchgeführt. Nach Abschluss des Projekts erfolgt auch hierzu eine Pressemitteilung.
Bei der Formoptimierung wird die Oberflächenstruktur des PET-Flaschenbodens direkt über die Knotenverschiebungen der Finiten Elemente optimiert. Die Wanddickenoptimierung verändert die Dicken der Finite Elemente respektive der Flaschenwand. Beide Verfahren folgen dem Ziel, Material im Flaschenboden einzusparen, wobei die Verformung des Bodens insbesondere in axialer Richtung der Flasche unter einer definierten Grenze bleiben muss, um die Stabilität der Flasche nicht zu gefährden.
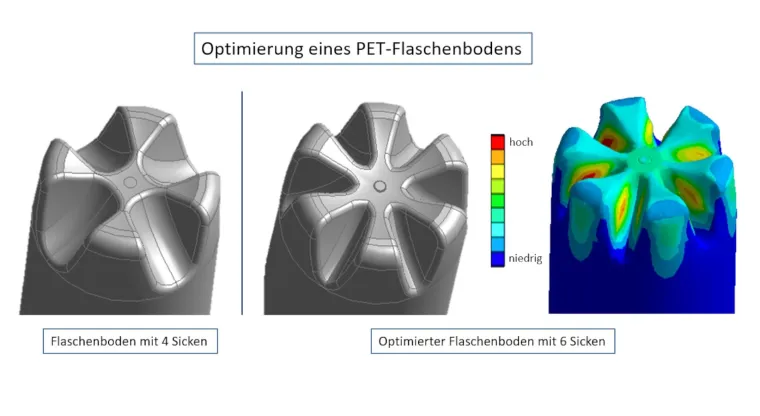
Im Bild links sieht man die Ausgangssituation des PET-Flaschenbodens. Es zeigt das CAD-Modell mit 4 Bodensicken. Die Finite-Elemente-Analyse ergab bei einem maximalen Innendruck von 7 bar zu große Verformungen, die die Stabilität der Gesamtflasche gefährden. Daher wurde eine Bodenstruktur mit 6 Sicken konstruiert, die eine entsprechende Grundstabilität aufweist.
Die Form- und Wanddickenoptimierung wurde schlussendlich an der Bodengeometrie mit 6 Sicken durchgeführt. Im Bild rechts ist das Verformungsergebnis dargestellt, dass den Anforderungen im Hinblick auf eine Grenzverformung genügt. Die Materialersparnis gegenüber der Grundgeometrie mit 5 Bodensicken beträgt 4,2 %, was bei einer Stückzahl der produzierten PET-Flaschen im Millionenbereich erhebliche Rohstoffeinsparungen bedeutet.
Spezialthemen der CAE-Simulationswelt – CHT-Simulation eines fluidgekühlten Hochleistungswiderstands
In der Pressemitteilungsreihe "Spezialthemen in der CAE-Simulationswelt" gehen wir nunmehr auf die CHT-Simulation eines flüssigkeitsgekühlten Hochleistungswiderstands ein.
Bei der Conjugate Heat Transfer-Simulation (CHT-Simulation) handelt es sich um eine Strömungssimulation (CFD) bei der Wärmeübergänge mit einbezogen werden. Dazu erfolgt eine Kopplung der Strömungsgebiete mit angrenzenden Festkörpergebieten. Die Kopplung ermöglicht die Simulation des Wärmeflusses zwischen Fluid und Festkörper. Die Hochleistungswiderstände werden in der CHT-Simulation somit als Festkörper betrachtet, die Wärme an das kühlende Fluid abgeben.
Die Flüssigkeitskühlung der Hochleistungswiderstände dient der Erzielung höherer elektrischer Leistungsdichten und einer geringeren Wärmeabgabe in die Umgebung.
Die Einsatzgebiete von fluidgekühlten Hochleistungswiderständen sind von vielfältiger Natur. Bei Rekuperationssystemen mit flüssigkeitsgekühlten Hochleistungswiderständen wird beispielsweise die elektrische Bremsenergie in Wärmeenergie umgewandelt. Diese Wärmeenergie kann in Heizsystemen wieder genutzt werden.
Als Kühlungsmedium wird oftmals Wasser verwendet. Es kann zu Frostschutzzwecken mit Glykol versetzt werden.
Aufgrund der hohen Leistungsdichte ist bei flüssigkeitsgekühlten Hochleistungswiderständen eine kompakte Bauweise möglich. Es werden vorwiegend Module hergestellt, die in Reihe und/oder parallel zu Widerstandsgruppen zusammengeschaltet werden. Das Leistungsvermögen der einzelnen Module kann in der Größenordnung von mehreren 10 kW liegen.
Die flüssigkeitsgekühlten Hochleistungswiderständen in Modulbauweise bieten einen breiten Einsatzbereich. Sie werden u.a. eingesetzt bei elektrischen Bremsvorgängen, in Kransystemen, bei Betonpumpen, im Bergbaubereich und in Nutzfahrzeugen sowie der Bahntechnik.
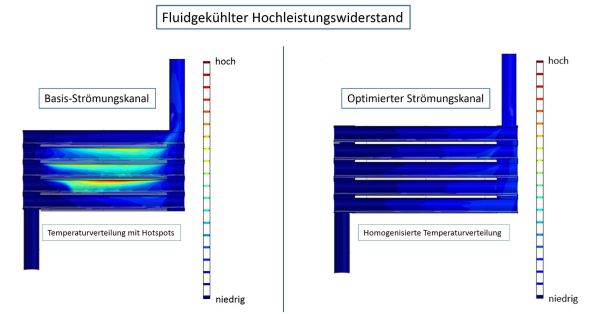
Untersuchungen an Prototypen eines fluidgekühlten Hochleistungswiderstands hatten das Ergebnis, dass eine inhomogene Temperaturverteilung im Kühlsystem mit hohen lokalen Temperaturen vorlag, die insbesondere aufgrund der damit verbundenen thermomechanischen Belastungen zu einer stark reduzierten Lebensdauer des Hochleistungswiderstands führt.
Daher wurden die Strömungsquerschnitte hinsichtlich eines gleichmäßigen Durchflussvermögens bei den einzelnen Widerstandssegmenten mittels CFD-Simulation optimiert.
Das Bild zeigt den Vergleich zwischen Ausgangsgeometrie und optimierter Querschnittsgeometrie.
Das Temperaturfeld und das damit verbundene Kühlungsverhalten konnten durch die Veränderung der Strömungsgeometrie insbesondere in den Übergängen zu den Widerstandselementen homogenisiert werden und gleichermaßen konnte die maximale Temperatur im System signifikant gesenkt werden. Die Lebensdauer und Energieeffizienz des Hochleistungswiderstands sind somit durch den Einsatz der CFD-Simulation signifikant gesteigert worden.
FE-Crashsimulation einer NFZ-Kabine nach ECE R29
In der Pressemitteilungsreihe "Spezialthemen in der CAE-Simulationswelt" gehen wir nunmehr auf die FE-Crashsimulation einer Kabine eines Nutzfahrzeuges nach der ECE R29 ein.
Ein wesentliches Merkmal von FE-Crashsimulationen in der Fahrzeugtechnik ist die Überprüfung der Crashsicherheit. Die Crashsicherheit umfasst die Fähigkeit der Fahrzeugstruktur die Bewegungsenergie beim Aufprall möglichst in plastische Verformungsenergie umzusetzen, wobei der Fahrzeuginnenraum davon weitestgehend unbeeinträchtigt und intakt verbleiben soll. Es ist somit sicherstellen, dass die Fahrzeuginsassen keine Verletzungen insbesondere durch Quetschungen erfahren müssen.
Die FE-Crashsimulation beruht auf der nicht-linearen transienten Finite-Elemente-Simulation. Die zeitschrittweise Aufstellung und Aktualisierung der Finite-Elemente-Systemgleichungen durch numerische Integration und anschließende Lösung dieser Systemgleichungen erfolgt dabei über ein explizites Verfahren.
Bei dem expliziten Lösungsverfahren ist die Wahl der Zeitschrittweite entscheidend für die Genauigkeit der Simulationsergebnisse. Die Zeitschrittweite sollte entsprechend klein gewählt werden. Die bei der FE-Crash-Simulation hingegen max. mögliche Zeitschrittweite wird durch die Elementgröße des kleinsten Elements im Finite-Elemente-Modell bestimmt. Die Zeitschrittweite errechnet sich aus der Wellenausbreitungsgeschwindigkeit (beispielsweise bei einer Schockwelle) im Material und der Elementgröße. Somit ist bei der Finite-Elemente-Vernetzung der Fahrzeugstruktur zu beachten, dass die Elementierung keine zu kleinen Elementgrößen aufweist, da dies zu sehr großen Rechenzeiten führen kann; hierbei sollte zur Absicherung eine Konvergenzanalyse durchgeführt werden, die untersucht ab welcher Elementgröße keine signifikanten Änderungen der berechneten Verformungen und Dehnungen mehr auftreten.
Nutzfahrzeuge respektive Zugmaschinen, die wie in Europa üblich ohne langen Frontverbau konstruiert und produziert werden, besitzen den Nachteil, dass das Fahrerhaus nur über einen kurzen Deformationsweg bei einem frontalen Aufprall verfügt. Beim frontalen Crash ist daher sicherzustellen, dass das Fahrerhaus ohne Frontverbau einen genügenden Überlebensraum für die Insassen gewährleistet.
Die ECE (Economic Commission for Europe) Regelung R29 dient hierbei dem Schutz der Insassen des Fahrerhauses von Nutzfahrzeugen. Die Prüfung nach ECE R29 umfasst drei Prüfungen. Bei Prüfung A wird untersucht, wie sich das Fahrerhaus nach einem Frontalaufprall deformiert. Prüfung B betrifft die Festigkeit der Frontsäulen (Einschlag eines Pendels mit einer kinetischen Energie von 29,4 kJ) und bei Prüfung C wird die Deformation des Daches unter einer Dachlast von 10 t ermittelt.
Voruntersuchungen an der bestehenden Fahrerhausstruktur haben ergeben, dass der Crashtest der entsprechend Prüfung A durchgeführt wird, kritisch ist. D.h., es wurde die Möglichkeit von Verletzungen im Fußraum der Fahrerkabine festgestellt.
Um aufwendige weitere Tests an der realen Kabine zu vermeiden, wurde die FE-Crashsimulation für die Prüfung A eingesetzt.
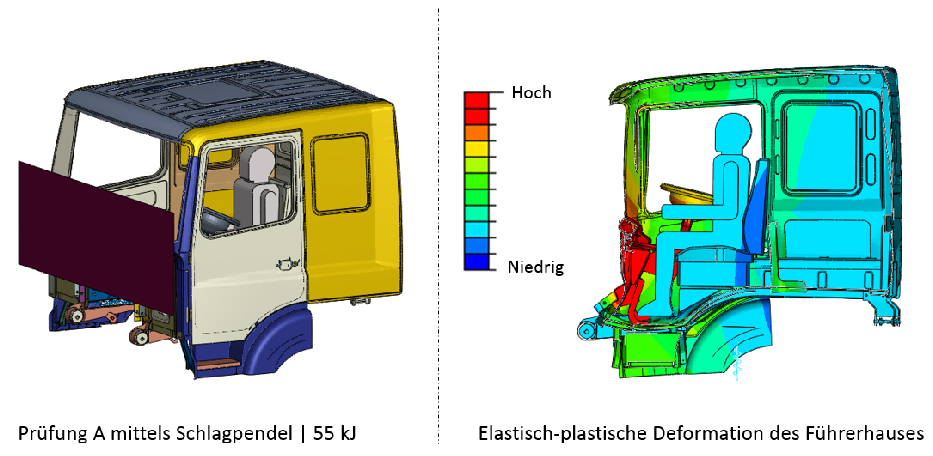
Das dieser Pressemitteilung angehängte Bild zeigt auf der linken Seite den Versuchsaufbau für die Prüfung A (Frontalaufprallprüfung). Das Schlagpendel trifft bei dieser Prüfung mit einer definierten kinetischen Energie von 55 kJ auf das Fahrerhaus. Auf der linken Seite ist die Deformation des Führerhauses (Schnittdarstellung) erkennbar. Es ist ersichtlich, dass die Struktur im Bereich des Fußraumes zu stark deformiert, so dass Verletzungen des Fahrers an Füssen und Beinen erfolgen würden. Auch bewegt sich aufgrund der Strukturnachgiebigkeit die Lenksäule in Richtung des Oberkörpers des Fahrers, was zu zusätzlichen Verletzungen führen würde.
Es wurden daher im Fußraum Maßnahmen zur Erhöhung der lokalen Struktursteifigkeit und somit zur lokalen Verformungsreduzierung vorgenommen, die sicherstellen, dass keine Verletzungen des Fahrers auftreten können.
FE-Simulation einer KFZ-Türdichtung
In der Pressemitteilungsreihe "Spezialthemen in der CAE-Simulationswelt" gehen wir nunmehr auf die FE-Simulation einer elastomeren KFZ-Türdichtung ein.
Elastomere werden in verschiedensten Bereichen eingesetzt. Man findet sie beispielsweise wieder in KFZ-Reifen, Antriebsriemen, Schwingungsdämpfern, Dichtungen (Profildichtungen, O-Ringe, Membrandichtungen, Balgdichtungen und andere Geometrien zur Abdichtung). Geschäumte Elastomere werden als Vibrationsdämpfer und zur Wärme- und Schalldämmung verwendet.
Ein Elastomer besteht im Wesentlichen aus Naturkautschuk. Naturkautschuk weist in seinem amorphen Zustand eine hohe Zähigkeit auf und ist dabei selbstverklebend. Daher ist Naturkautschuk zumeist nicht einsetzbar in technischen Anwendungen.
Daher wurde ein Verfahrensprozeß gesucht, der aus dem nicht verwendbaren Naturkautschuk einen technischen Werkstoff hervorbringt. Charles Goodyear erfand im Jahre 1839 durch einen glücklichen Zufall den Prozess der Vulkanisation bei dem eine Schwefel-Kautschuk-Mischung auf eine heiße Herdplatte fiel und dabei ein unter mechanischer Last elastisch verformbares Material entstehen ließ.
Die langkettigen Makromoleküle des Naturkautschuk werden durch Hinzugabe von Schwefel unter Einsatz von Druck und Wärmeenergie untereinander durch Elektronenpaarbildungen vernetzt. Es entsteht ein elastisch hochdehnbares Material.
Heutzutage existiert eine große Variationsbreite an Kautschukmischungen bei Elastomeren (bestehend aus Füllstoffen, Weichmachern und Chemikalien) für die unterschiedlichsten Anwendungen. Zudem hat der Mischvorgang und die Fertigung beispielsweise durch Spritzgießen oder Extrusion eine signifikanten Einfluss auf das spätere mechanische und thermische Elastomerverhalten.
Gehen wir nunmehr auf das eigentliche Thema dieser Veröffentlichung ein, die FE-Simulation einer KFZ-Türdichtung. Die wesentliche Aufgabe der Türdichtung als Berührdichtung ist das Verhindern ungewollter Stoffübergänge (insbesondere Feuchtigkeit) in den Innenraum des KFZ. Die Dichtung besteht vorwiegend aus EPDM. EPDM (Ethylen-Propylen-Dien-Kautschuk; M-Gruppe) besteht aus synthetischem Kautschuk, der bedingt durch die Knappheit an natürlichem Kautschuk zu Anfang des letzten Jahrhunderts entwickelt wurde. EPDM besitzt eine gute Alterungsbeständigkeit auch unter UV- und Ozonbelastung. EPDM weist zudem eine gute klimatische, thermische und chemische Beständigkeit auf. Zudem verfügt das Material über eine hohe Elastizität. EPDM ist daher der am meisten verwendete Werkstoff in der Automobilindustrie bei Dichtungsbauteilen.
Türdichtungen werden zumeist im Extrusionsverfahren hergestellt. Dabei stellt die Härte des Elastomers (SHORE A) den Werkstoffparameter dar, der das mechanische Verhalten des Produkts im Wesentlichen bestimmt.
Elastomere wie auch EPDM verhalten sich hyperelastisch. Die nichtlinearen Dehnungen bleiben bis zu mehreren hundert Prozent reversibel. Um das nichtlineare Materialverhalten zu erfassen sind entsprechende Materialmodelle erforderlich. Bei der hier vorgestellten FE-Simulation der Türdichtung wird das Mooney-Rivlin-Materialmodell verwendet. Bei den auftretenden Dehnungsgrößen der Türdichtungen ist die Beschreibungsgüte des Modells entsprechend gut.
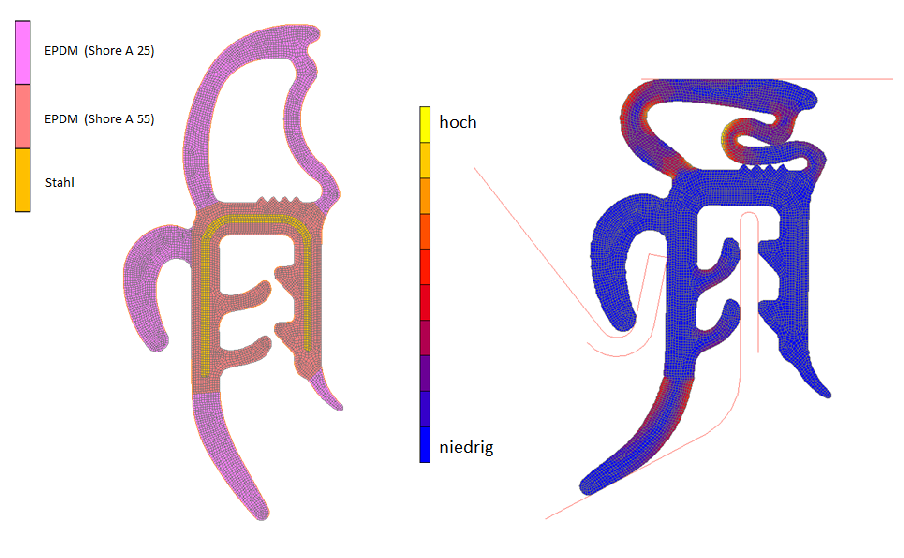
Das dieser Pressemitteilung angehängte Bild zeigt auf der linken Seite die Materialverteilung in der Türdichtung. Die Lippenbereiche respektive Dichtungsbereiche zwischen Tür und Karosserie (lila eingefärbt) bestehen aus einem weicheren geschäumten Material mit der Shore A Härte 25. Die Bereiche um den Stahlträger der Dichtung (gelb eingefärbt) bestehen aus einem Material mit der Shore A Härte 55. Die Materialverteilungen wurden in Optimierungsschleifen mittels FEM-Simulation ermittelt. Ziel war dabei die Erzielung der benötigten Schließkraft respektive Dichtungsdruck in den Abdichtungsbereichen bei ertragbaren Materialbelastungen. In der rechten Seite sind die max. Hauptdehnungen bei größtmöglicher Verformung der Dichtung dargestellt. Die Hauptdehnungen betragen im oberen Lippenbereich mehr als 30%, was beim verwendeten EPDM unkritisch ist. Die ausgewertete Schließkraft der Dichtung liegt im vorgegebenen Sollbereich.
Simulation und Optimierung der Kontaktpressung in Wälzlagern
In der Pressemitteilungsreihe "Spezialthemen in der CAE-Simulationswelt" gehen wir nunmehr auf die Kontaktpressung in Wälzlagerungen ein, die möglichst minimiert werden sollte, um eine hohe Lebensdauer des Wälzlagers zu erzielen.
Im Speziellen betrachten wir ein Kegelrollenwälzlager. Dieses Simulationsbeispiel dient als Grundlage dafür, wie die kritische Pressung in den Wälzlagerelementen minimiert werden kann.
Die zu optimierenden Kegelrollenlager werden in einem einstufigen Getriebe eingesetzt, das zu der Antriebseinheit eines Hochgeschwindigkeitszuges gehört; sie lagern dort die Abtriebswelle. In Kooperation mit einem Industriepartner, der ermüdungskritische Messungen an den Wälzlagern übernahm, wurde die Simulation und Optimierung der Kontaktpressungsverteilung zwischen Kegelrolle und Lagerinnen- respektive -außenring in zwei Wälzlagern durchgeführt.
Bei den untersuchten Kegelrollenwälzlagern liegen eine ermüdungskritische Anwendung bei hohen Drehzahlen und überwiegend moderate Lasten vor.
Zeitweise treten jedoch signifikante Extremlasten im Betrieb des Zuges auf.
Darüber hinaus sind relativ große Verformungen von Welle und Gehäuse auf Grund von Leichtbau zu verzeichnen.
Wesentliche Kriterien für die Gestaltung der Kegelrollen sowie des Innen- und Außenrings sind die Vermeidung von Kantentragen bei den o.a. Extremlasten und eine möglichst homogene Pressungsverteilung, die unterhalb der zulässigen Druckspannung der verwendeten Materials liegt. Werden hierbei Materialbelastungsgrenzen überschritten, so kann die Laufbahn des Lagers geschädigt werden, was eine deutliche Reduzierung der Lagerlebensdauer mit sich bringt.
Bei der Simulation der Kontaktpressungen im Wälzlager wurde auf die Finite-Elemente-Modellierung besonderes Augenmerk gelegt. Erforderlich sind hohe Netzdichten im Kontaktbereich für eine gute Erfassung der Kontaktpressung und niedrige Netzdichten im übrigen Modellbereich, um die Rechenzeit in akzeptablen Zeiträumen zu halten.
Die Basisgeometrie der Lagerringe und Kegelrollen führt unter maximaler Betriebslast zu hohen Kantenpressungen im Lager. Die Optimierung der Profilierungen (Balligkeiten) führte zu einer verbesserten sowie verminderten Pressungsverteilung und zur Beseitigung der Kantenpressung (vgl. Bild dieser Pressemitteilung). Damit verbunden ist eine deutliche Erhöhung der Lebensdauer des Kegelrollenlagers.
Die durchgeführten Simulationsrechnungen waren Teil eines umfangreichen Freigabeprozesses für die Wälzlager von Seiten des Kunden. Neben der Optimierung der Geometrie gehörten dazu die Verbesserung der Werkstoffeigenschaften und die Produktvalidierung durch realitätsnahe Lebensdauerversuche, in denen die Eignung der Lager für diese Anwendung verifiziert werden konnte.
Rissbildung bei Kunststoffprodukten durch Benetzung mit Flüssigkeiten
In der Pressemitteilungsreihe "Spezialthemen in der CAE-Simulationswelt" gehen wir nunmehr auf das vergrößerte Rissbildungspotential bei Kunststoffprodukten durch die Benetzung mit Flüssigkeiten ein.
Bei den verschiedenen Kunststoffgruppen (Thermoplaste, Elastomere, Duroplaste) zeigen insbesondere die Thermoplaste eine signifikante Gefügeänderung durch eine Benetzung mit Flüssigkeiten. Einen starken Einfluss auf die Kristallitstruktur des Gefüges durch Benetzung zeigen dabei die Polyethylene. Daher wird nunmehr auf die kritische Benetzung von Polyethylen mit Flüssigkeiten näher eingegangen.
Kunststoffe aus Polyethylen werden in der Verpackungsindustrie, der Medizintechnik, der Bauindustrie und anderen Bereichen eingesetzt, die die besonderen Eigenschaften dieses Kunststoffs (niedrige Dichte, gute Verarbeitbarkeit, günstiger Materialpreis) nutzen.
Bei der Auslegung von Kunststoffprodukten aus Polyethylen ist die besondere Empfindlichkeit gegenüber einer Benetzung mit Flüssigkeiten (Wasser, Öle, Chemikalien u.a.) zu berücksichtigen. Aufgrund der Benetzung findet eine Quellung des Kunststoffs und eine damit verbundene Rissförderung statt, die insbesondere durch den Kristallinitätsgrad maßgeblich bestimmt wird. Während Polyethylene mit einer hohen Dichte (PE-HD) respektive Kristallinitätsgrad beständiger sind, nimmt die Rissförderung durch Benetzung bei niedrigeren Dichten (PE-LD ) stärker zu. Noch höhere Dichten liegen beim PE-UHMW und noch niedrigere Dichten beim PE-LLD vor. Aufgrund der Rissförderung durch Netzmitteleinfluss beginnt die Rissbildung bereits weit unterhalb der zulässigen Werkstoffbeanspruchungen ohne Netzmitteleinfluss.
Mittels FEM-Simulationen können die Spannungen im Kunststoffprodukt ermittelt werden. Dabei sind die entsprechenden Randbedingungen für die FEM-Berechnungen festzulegen. Das sind beispielsweise Lagerungsbedingungen, Lasten und Temperaturwechsel. Die materialspezifischen Parameter wie Elastizitätsmodul und Poissonzahl sind bei einer rein linear-mechanischen FEM-Simulation zusätzlich zu definieren. Bei nichtlinearen FEM-Berechnungen sind die nichtlinearen Materialeigenschaften und Randbedingungen zu berücksichtigen.
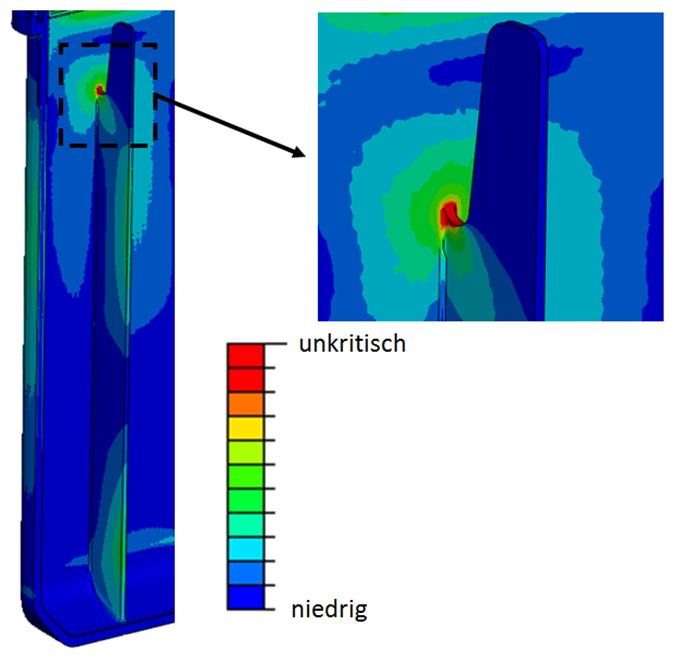
In einem Kundenprojekt wurden die mechanischen Spannungen eines medizinischen Produktes aus LLDPE zur Aufnahme von DNA-Proben aufgrund der Befüllung und der Montagesituation ermittelt. Im Kunststoffprodukt befindet sich bei der Analyse eine Lösung aus Alkohol, die den Kunststoff LLDPE stark quellen lässt. Es ergaben sich Schwachstellen im Bereich der Verrippungen, die erhöhte mechanische Spannungen aufweisen. Durch eine Gestaltoptimierung der Rippenanbindung an die Behälterwand konnten die mechanischen Spannungen auf ein unkritisches Maß reduziert werden, wobei die durch die Materialquellung starke Reduzierung der ertragbaren Spannungen berücksichtigt wurde. Der Kunde von MORPHOTEC hat die Ergebnisse der FEM-Simulationen anschließend in Bauteilversuchen validieren können. Es ergab sich kein Bauteilversagen mehr aufgrund des Materialquellens. Das Bild in dieser Veröffentlichung zeigt die unkritischen von Mises Spannungen nach der Gestaltoptimierung der Rippenanbindung in die Behältniswand.