Pressebox
1 mm größerer Werkzeugradius – 12 % weniger lokale Umformschädigung
Wie stark kann ein einzelner Werkzeugradius die lokale Schädigung eines warmumgeformten Bauteils beeinflussen? MORPHOTEC hat diese Frage mit AFDEX V24R02 an einem zweistufigen Warmumformprozess untersucht. Bei konstanten Prozessbedingungen wurde ausschließlich der Übergangsradius R2 von 0,5 über 1,0 auf 1,5 mm verändert. Der lokale Normalized-Cockcroft-Latham-Schädigungswert sank dabei im untersuchten Bereich von 0,33 auf 0,29 – eine Reduktion um 12 %.
Wenn der Prozess funktioniert, heißt das noch nicht, dass die Werkzeuggeometrie optimal ist
Bei der Auslegung von Umformprozessen stehen zunächst Formfüllung, Umformkraft, Werkzeugbelastung und die grundsätzliche Herstellbarkeit des Bauteils im Vordergrund. Diese Größen sind für die Prozessentwicklung unverzichtbar. Sie beschreiben jedoch nicht vollständig, welchen lokalen Materialzustand der Umformprozess im Bauteil erzeugt.
In der Praxis werden Übergangsradien häufig bereits in einer frühen Phase der Werkzeugkonstruktion festgelegt. Ist der Prozess anschließend hinsichtlich Formfüllung und Umformkraft unauffällig, besteht zunächst wenig Anlass, diese Radien noch einmal infrage zu stellen.
Die AFDEX-Untersuchung zeigt jedoch, dass sich hinter einem scheinbar problemlos funktionierenden Prozess lokal unterschiedliche Schädigungszustände verbergen können.
Werden solche Effekte erst im Versuch, bei der Werkzeugnacharbeit oder im späteren Bauteilbetrieb erkannt, sind Änderungen erheblich aufwendiger als in der Simulation. Bereits gefertigte Werkzeuge müssen geändert oder ersetzt, Versuchsreihen wiederholt und im ungünstigsten Fall bereits produzierte Bauteile neu bewertet werden.
Das Ziel der Simulation ist deshalb nicht, einen funktionierenden Umformprozess komplizierter zu machen, sondern kritische Werkzeugdetails zu erkennen, bevor daraus teure Werkzeugkorrekturen, Ausschuss oder vermeidbare Bauteilprobleme entstehen.
Ein Radius wird verändert – der übrige Prozess bleibt gleich
Als methodische Ausgangsbasis diente ein zweistufiger rotationssymmetrischer AFDEX-Referenzprozess. Für die Untersuchung wurde daraus eine angepasste MORPHOTEC-Werkzeuggeometrie entwickelt.
Der Prozess verwendet einen zylindrischen Rohling von etwa Ø48 × 54 mm aus AISI 1020 bei einer Ausgangstemperatur von 1200 °C. Nach der Vorformung in der ersten Stufe erfolgt in der zweiten Umformstufe die weitere Ausformung der Kontur.
Im Mittelpunkt der Untersuchung steht der Übergangsradius R2 in einem Bereich ausgeprägter Materialumlenkung.
Der vorgelagerte Radius R1 wurde für alle Varianten konstant auf 6 mm gehalten. Ausschließlich R2 wurde variiert:
R2 = 0,5 mm, 1,0 mm und 1,5 mm.
Werkstoff, Prozessparameter und die übrige Geometrie blieben zwischen den Vergleichsrechnungen unverändert. Der Bereich um den Übergangsradius R2 wurde für die lokale Schädigungsauswertung ausreichend fein aufgelöst.
Damit lässt sich der Einfluss von R2 gezielt untersuchen, ohne ihn mit weiteren geometrischen Änderungen zu vermischen.
Die Umformkraft zeigt den lokalen Unterschied nicht
Die lokale Wirkung des Radius läßt sich nicht aus der globalen Umformkraft erkennen.
Die Varianten können hinsichtlich des globalen Prozessverhaltens nahezu gleich erscheinen, während sich im Werkstoff am kritischen Übergang unterschiedliche lokale Zustände entwickeln.
Eine Kraft-Weg-Kurve beschreibt die globale Reaktion des Umformprozesses. Sie zeigt jedoch nicht, welche Schädigung während des Umformprozesses in einem bestimmten lokalen Materialbereich akkumuliert.
Hier liefert die zusätzliche Schädigungsanalyse Informationen, die aus Umformkraft und Formfüllung allein nicht hervorgehen.
Cockcroft-Latham als Maß für die lokale Schädigungsakkumulation
Zur Bewertung wurde der in AFDEX verfügbare Normalized-Cockcroft-Latham-Schädigungsparameter herangezogen.
Das normalisierte Cockcroft-Latham-Kriterium bewertet die während der plastischen Verformung akkumulierte duktile Schädigung unter Berücksichtigung des lokalen Spannungszustands. Dabei wird die größte Hauptnormalspannung auf die von-Mises-Vergleichsspannung bezogen und über die plastische Vergleichsdehnung integriert. Temperatur und Dehnrate sind nicht Bestandteil der Cockcroft-Latham-Gleichung selbst; ihr Einfluss wird über das temperatur- und dehnratenabhängige Werkstoff- beziehungsweise Fließkurvenmodell in der Umformsimulation berücksichtigt.
Da für den verwendeten Werkstoff in dieser Untersuchung kein experimentell bestimmter kritischer Grenzwert zugrunde gelegt wird, dient der berechnete Wert dem direkten Vergleich der drei geometrischen Varianten unter identischen Prozessbedingungen.
Die Untersuchung bewertet die Schädigungsakkumulation damit vergleichend unter identischen thermischen und prozessseitigen Randbedingungen; eine absolute Bruchvorhersage ist nicht Gegenstand der Studie.
Einfluss von R2 auf die lokale Schädigung
Für eine geometrisch identisch definierte Auswertezone am Übergangsradius R2 ergaben sich folgende lokale Maximalwerte:
R2 = 0,5 mm: lokaler Maximalwert 0,33
R2 = 1,0 mm: lokaler Maximalwert 0,31
R2 = 1,5 mm: lokaler Maximalwert 0,29
Mit der Vergrößerung von R2 von 0,5 auf 1,5 mm reduziert sich der lokale Cockcroft-Latham-Wert um 12 %.
Mindestens ebenso aussagekräftig wie die Maximalwerte ist die räumliche Verteilung der Schädigung.
Alle drei Varianten wurden mit identischer Contour-Skalierung dargestellt. Dadurch wird unmittelbar sichtbar, dass mit zunehmendem Radius nicht nur der lokale Spitzenwert sinkt. Gleichzeitig wird auch die räumliche Ausdehnung der rot und orange dargestellten Bereiche höherer Schädigung kleiner.
Der Unterschied beschränkt sich damit nicht auf einen einzelnen numerischen Spitzenwert. Die lokale Schädigungszone im untersuchten Übergangsbereich wird ebenfalls kleiner.
Hohe lokale plastische Umformung am Übergangsradius
Im Bereich von R2 liegt die plastische Vergleichsdehnung bei etwa 70%. Der untersuchte Übergang gehört damit zu den lokal stark plastisch umgeformten Bereichen des Bauteils.
Gerade bei hoher plastischer Umformung in Verbindung mit ausgeprägter Materialumlenkung kann die Gestaltung eines Werkzeugübergangs einen relevanten Einfluss auf den lokalen Materialzustand haben.
Die Untersuchung bedeutet jedoch nicht, dass eine Vergrößerung eines Werkzeugradius um 1 mm bei jedem Umformprozess zu 12 % weniger Schädigung führt.
Die Größenordnung des Effekts hängt von Geometrie, Werkstoff, Prozessführung, Materialfluss und lokaler Beanspruchung ab. An einer weniger stark umgeformten Stelle kann dieselbe Radiusänderung einen wesentlich geringeren Einfluss besitzen.
Der Nutzen der Simulation besteht darin, solche sensitiven Werkzeugbereiche für den konkreten Umformprozess identifizieren und bewerten zu können.
Nicht jede lokale Umformschädigung ist für das Bauteil gleich kritisch
Ein erhöhter Cockcroft-Latham-Wert bedeutet nicht automatisch, dass das fertige Bauteil an dieser Stelle später versagen wird.
Für die technische Bewertung ist entscheidend, wo die durch den Umformprozess entstandene Vorschädigung im späteren Bauteil liegt und welcher mechanischen Beanspruchung dieser Bereich im Betrieb ausgesetzt ist.
Liegt eine erhöhte Umformschädigung in einem später spanend entfernten oder mechanisch nur gering beanspruchten Bereich, kann ihre Bedeutung begrenzt sein.
Anders ist die Situation, wenn erhöhte Vorschädigung durch den Umformprozess und hohe mechanische Beanspruchung im späteren Betrieb im selben Bauteilbereich zusammentreffen. Dann kann die Fertigungshistorie für Rissinitiierung und Betriebsfestigkeit relevant werden.
Aus einer 12-prozentigen Reduktion des Cockcroft-Latham-Schädigungsparameters lässt sich keine entsprechende prozentuale Erhöhung der Lebensdauer ableiten. Für eine quantitative Lebensdauerbewertung wären zusätzlich die tatsächlichen Betriebsbelastungen, eine Betriebsfestigkeitsanalyse und gegebenenfalls experimentelle Untersuchungen erforderlich.
Wie viele zusätzliche Lastwechsel dadurch erreichbar sind, hängt von der konkreten Betriebsbeanspruchung ab und kann nicht allein aus dem Cockcroft-Latham-Wert bestimmt werden.
Für eine weitergehende Absicherung kann der kritische Schädigungswert für einen konkreten Werkstoff und Prozess experimentell kalibriert werden. Hierzu kann beispielsweise durch eine gezielte Verschärfung eines kritischen Werkzeugradius ein lokaler Riss provoziert und der zugehörige Umformversuch mit AFDEX nachgerechnet werden. Der am Ort der Rissinitiierung berechnete Cockcroft-Latham-Wert kann anschließend als Referenz für die Bewertung weiterer Werkzeugvarianten dienen. Damit lässt sich nicht nur die relative Schädigung vergleichen, sondern auch der Abstand zu einem experimentell ermittelten kritischen Zustand beurteilen.
Die Umformsimulation liefert dafür eine wichtige Ausgangsinformation: Sie zeigt, mit welchem lokalen Materialzustand das Bauteil aus dem Fertigungsprozess kommt.
Formfüllung und Umformkraft allein reichen nicht immer aus
Die Untersuchung zeigt einen Aspekt der Werkzeugauslegung, der bei einer ausschließlichen Betrachtung klassischer Prozessgrößen verborgen bleiben kann.
Ein Umformprozess kann hinsichtlich Formfüllung und globalem Prozessverhalten unauffällig erscheinen und dennoch lokal unterschiedliche Schädigungszustände im Material erzeugen.
Im untersuchten Beispiel führte die Änderung des Übergangsradius R2 von 0,5 auf 1,5 mm bei ansonsten identischen Randbedingungen zu einer 12 % geringeren lokalen Schädigungsakkumulation. Gleichzeitig wurde bei identischer Contour-Skalierung die Zone erhöhter Schädigung sichtbar kleiner.
Für die simulationsgestützte Werkzeugentwicklung bedeutet dies, dass neben Formfüllung und Umformkraft auch lokale Schädigungsindikatoren wichtige zusätzliche Informationen liefern können.
Die Fragestellung erweitert sich damit von
„Lässt sich das Bauteil mit diesem Werkzeug herstellen?“
zu
„Welchen lokalen Materialzustand erzeugt der Umformprozess im späteren Bauteil?“
Gerade bei Bauteilen, deren stark umgeformte Bereiche später mechanisch hoch beansprucht werden, kann diese zusätzliche Betrachtung für die Werkzeug- und Prozessauslegung relevant sein. Sie kann außerdem helfen, Werkzeugdetails bereits vor der Fertigung zu bewerten, anstatt Schwachstellen erst im realen Versuch zu erkennen und anschließend Werkzeuge korrigieren oder ersetzen zu müssen.
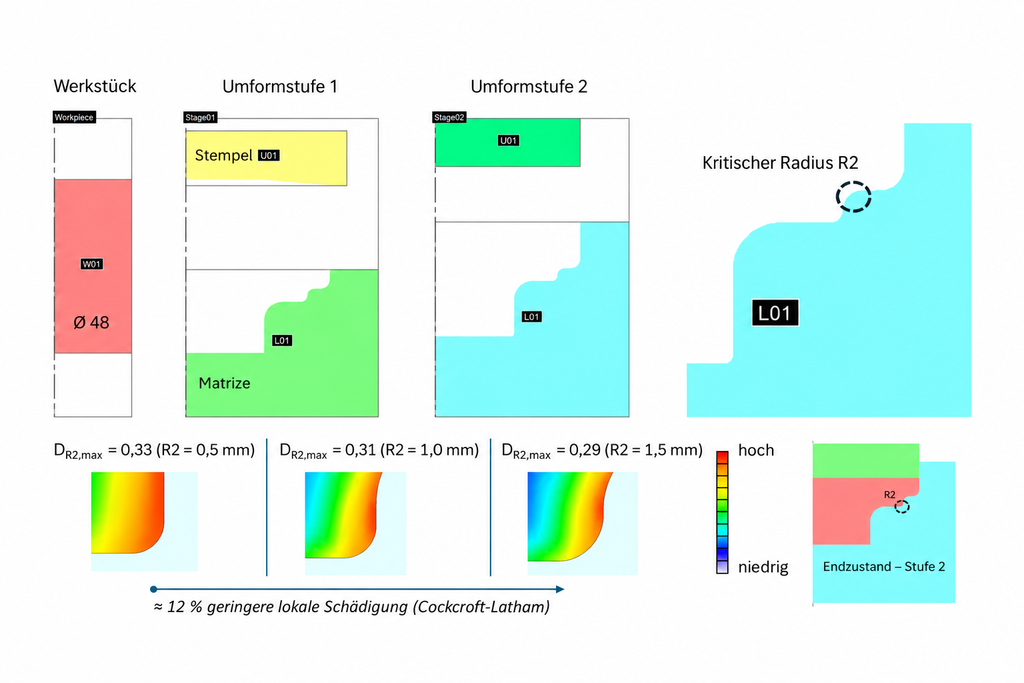
AFDEX-Analyse: Einfluss des Werkzeugradius R2 auf die lokale Umformschädigung (© MORPHOTEC)
Materialeinsatz in der Massivumformung gezielt reduzieren – Werkzeug- und Rohteiloptimierung mit AFDEX
Materialkosten wirken sich in der Massivumformung unmittelbar auf die Wirtschaftlichkeit eines Bauteils aus. Gleichzeitig lässt sich das Gewicht des eingesetzten Rohmaterials nicht beliebig reduzieren. Wird zu wenig Material vorgesehen oder ungünstig verteilt, können Bereiche der Werkzeuggravur nicht vollständig gefüllt werden, notwendige Bearbeitungszugaben fehlen oder der Prozess verliert an Stabilität.
Die entscheidende Frage lautet deshalb nicht einfach, wie möglichst wenig Material eingesetzt werden kann, sondern: Wie weit lässt sich das Rohteil reduzieren, ohne die sichere Herstellung des Bauteils zu gefährden?
MORPHOTEC setzt AFDEX ein, um diese Grenze bereits vor dem realen Werkzeugversuch zu bestimmen und Werkzeug-, Rohteil- und Prozessparameter gezielt aufeinander abzustimmen. Als AFDEX-Partner mit Vertriebsgebiet in der Europäischen Union, der Schweiz, Liechtenstein und dem Vereinigten Königreich arbeitet MORPHOTEC eng mit MFRC, dem Entwickler der AFDEX-Software, zusammen.
Durch die enge Zusammenarbeit mit MFRC, den direkten Austausch mit AFDEX-Entwicklern und -Forschern sowie die Einbindung von Spezialisten und Forschungspartnern aus dem AFDEX-Umfeld verfügt MORPHOTEC über umfassendes Methoden- und Prozesswissen, das unmittelbar in industrielle Kundenprojekte einfließt.
Weniger Material ist nur dann besser, wenn der Prozess weiterhin funktioniert
In der industriellen Praxis wird das benötigte Ausgangsmaterial häufig mit einem gewissen Materialzuschlag dimensioniert. Dieser Zuschlag erhöht die Prozesssicherheit, verursacht aber gleichzeitig zusätzliche Materialkosten.
Eine rein erfahrungsbasierte, empirische oder nach dem Trial-and-Error-Prinzip vorgenommene Verkleinerung des Rohteils ist deshalb keine Optimierung nach dem Stand der Technik: Entscheidend ist, wie sich eine Änderung von Materialmenge und Werkzeuggeometrie auf den Materialfluss während des gesamten Umformprozesses auswirkt.
Mit AFDEX können diese Zusammenhänge virtuell untersucht werden. Unterschiedliche Geometrien und Materialmengen lassen sich berechnen und hinsichtlich Formfüllung, Materialfluss, Umformkraft und weiterer Prozessgrößen vergleichen. Dadurch wird aus einem pauschalen Sicherheitszuschlag eine technische Optimierungsaufgabe mit definierten Randbedingungen.
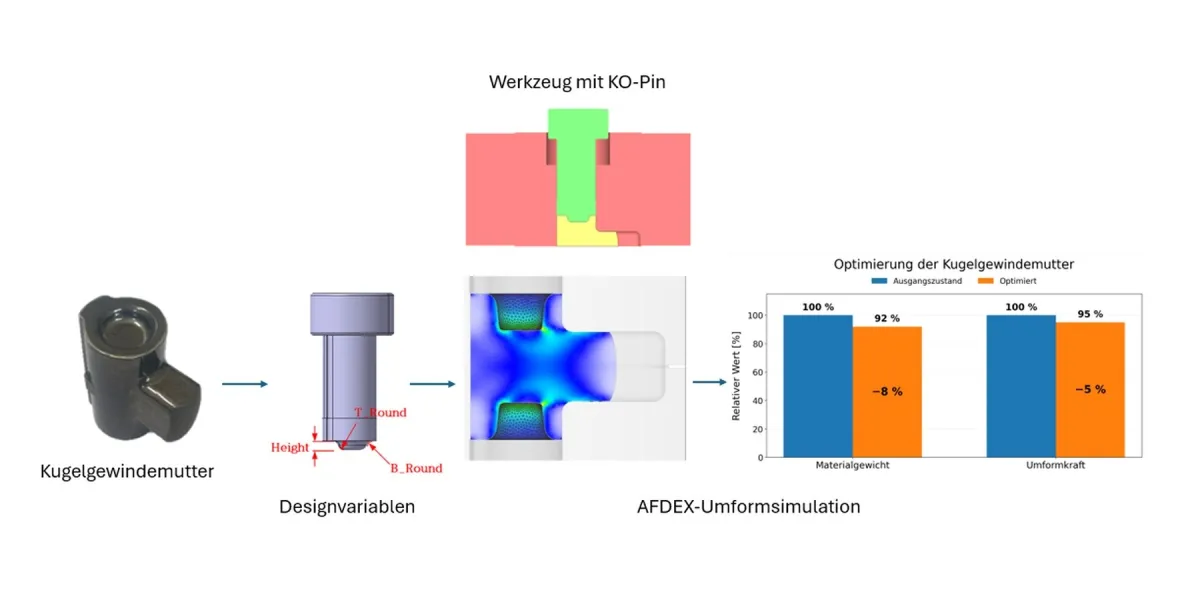
MORPHOTEC nutzt diese Vorgehensweise zur simulationsgestützten Optimierung von Materialeinsatz und Umformprozess. Ein veröffentlichtes Projekt aus dem AFDEX-Entwicklungs- und Forschungsumfeld zeigt dies am Beispiel einer hochfesten Kugelgewindemutter (Ball Nut) für den Getriebeaktuator eines Doppelkupplungsgetriebes. Für das geometrisch anspruchsvolle Bauteil wurde ein Kaltumformprozess im geschlossenen Werkzeug untersucht und mit AFDEX optimiert.
Die ursprüngliche Fertigung basierte auf einem Gussprozess; die Untersuchungen zielten unter anderem auf höhere Produktivität, geringere Herstellkosten und eine Reduzierung des Materialeinsatzes.
Die Werkzeuggeometrie bestimmt den notwendigen Materialeinsatz
Besonders interessant an diesem Beispiel ist, dass nicht einfach nur der Durchmesser oder die Länge des Rohteils verändert wurde. Die Forscher untersuchten gezielt die Geometrie des KO-Pins (Knock-out-Pin), der während der geschlossenen Kaltumformung die Materialverteilung in einem wesentlichen Bereich des Bauteils beeinflusst.
Drei geometrische Größen wurden als Designvariablen ausgewählt:
- die Höhe des Vorsprungs am KO-Pin mit 4, 6 oder 8 mm,
- der obere Radius des Vorsprungs mit 1, 2 oder 3 mm sowie
- der untere Radius des Vorsprungs mit 1, 2 oder 3 mm.
Die drei Parameter wurden in neun ausgewählten Designkombinationen (Taguchi/DOE) mit AFDEX untersucht. Statt zahlreiche Werkzeugvarianten real zu fertigen und nacheinander auszuprobieren, konnte damit der Einfluss der einzelnen geometrischen Stellgrößen systematisch berechnet werden.
Materialeinsparung unter einer klaren technischen Randbedingung
Die Zielgröße war das für die Fertigung erforderliche Volumen des eingesetzten Materials. Gleichzeitig durfte die Optimierung nicht dazu führen, dass für die anschließende Bearbeitung notwendige Bereiche nicht ausreichend gefüllt werden.
Dazu wurde im Projekt die maximale Länge eines sogenannten Dummy-Bereichs, also eines für die nachfolgende Bearbeitung benötigten Materialbereichs, ausgewertet. Für die nachfolgende Bearbeitung musste eine Mindestlänge von 23 mm erhalten bleiben. Die Simulation hatte damit eine klare Aufgabe: das erforderliche Materialvolumen minimieren und gleichzeitig die fertigungstechnisch notwendige Mindestgeometrie sicherstellen.
Diese Randbedingung ist für die industrielle Anwendung entscheidend. Eine Optimierung, die lediglich ein mathematisches Minimum des Rohteilvolumens liefert, wäre wertlos, wenn das Bauteil anschließend nicht mehr sicher gefertigt und bearbeitet oder die erforderlichen Maß- und Formtoleranzen nicht eingehalten werden können. AFDEX ermöglicht dagegen, Materialeinsatz und Prozessanforderungen gemeinsam zu betrachten.
Drei Werkzeugparameter – neun Varianten – eine gezielte Lösung
Die AFDEX-Auswertungen zeigten, dass alle drei untersuchten Parameter des KO-Pins einen deutlichen Einfluss auf das erforderliche Materialvolumen besitzen. Das geringste benötigte Volumen wurde für folgende Parameterkombination vorhergesagt:
- Höhe des Vorsprungs: 8 mm
- oberer Radius: 1 mm
- unterer Radius: 3 mm
Damit wird ein wesentlicher Vorteil der simulationsgestützten Prozessentwicklung sichtbar: Nicht nur ein besseres Ergebnis wird gefunden. Es wird nachvollziehbar, welche konkrete geometrische Änderung dieses Ergebnis beeinflusst und in welche Richtung die Stellgröße verändert werden muss.
Die in diesem Referenzprojekt eingesetzte Vorgehensweise – Auswahl technisch beeinflussbarer Designvariablen, gezielte Variantenbildung, AFDEX-Simulation und anschließende Optimierung unter definierten Randbedingungen – entspricht der Art von simulationsgestützter Prozessentwicklung, die MORPHOTEC mit AFDEX für industrielle Aufgabenstellungen einsetzt.
Acht Prozent weniger Material – gleichzeitig geringere Umformkraft
Im AFDEX Newsletter Q1/2020 wird die dreidimensionale Optimierung des geschlossenen Kaltumformprozesses der Kugelgewindemutter quantitativ zusammengefasst. Gegenüber dem Ausgangszustand konnte das Materialgewicht um 8 Prozent reduziert werden. Gleichzeitig sank die Umformkraft um 5 Prozent.
Das Ergebnis ist in zweierlei Hinsicht interessant. Die Verringerung des Materialgewichts reduziert unmittelbar den Materialeinsatz je Bauteil. Gleichzeitig bewirkte die optimierte Auslegung in diesem Fall auch eine um 5 Prozent geringere erforderliche Umformkraft. Die geringere erforderliche Umformkraft reduziert zugleich die mechanische Beanspruchung der Presse und kann den für den Umformvorgang erforderlichen Energiebedarf verringern.
Bei hohen Stückzahlen können sich daraus relevante Energieeinsparungen im Produktionsbetrieb ergeben.
Damit geht die Optimierung weit über das einfache Verkürzen eines Rohteils hinaus: Werkzeuggeometrie, Materialfluss, notwendige Materialmenge und Umformkraft werden als zusammenhängendes System betrachtet.
Virtuelle Varianten statt Werkzeugkorrekturen nach dem Versuch
Gerade bei komplexen Massivumformprozessen können kleine geometrische Änderungen große Auswirkungen auf den Materialfluss haben. Welche Kombination aus Werkzeuggeometrie und Materialmenge den besten Kompromiss liefert, lässt sich deshalb allein aus Erfahrung nicht immer zuverlässig abschätzen.
Erfahrung bleibt für die Prozessentwicklung unverzichtbar. Mit der Simulation lässt sie sich jedoch gezielt erweitern: Varianten können bereits virtuell untersucht, ungeeignete Lösungen ausgeschlossen und aussichtsreiche Geometrien identifiziert werden, bevor Werkzeuge geändert oder neue Rohteilabmessungen in der Produktion getestet werden.
Im Projekt zur Kugelgewindemutter wurde genau dieser Effekt ausdrücklich hervorgehoben: Durch die Kombination aus systematischer Variantenuntersuchung und AFDEX-Simulation konnten die Prozessoptimierung strukturiert und der dafür erforderliche Entwicklungsaufwand reduziert werden.
Materialeffizienz beginnt bei der Prozessauslegung
Für produzierende Unternehmen bedeutet die Reduzierung des Rohmaterialeinsatzes eine unmittelbare wirtschaftliche Einsparung, die sich bei hohen Stückzahlen entsprechend vervielfacht. Entscheidend ist, dass diese Materialreduzierung technisch abgesichert erfolgt und nicht zulasten von Formfüllung, Bearbeitungszugaben oder Prozesssicherheit geht.
Mit AFDEX lässt sich beispielsweise systematisch untersuchen:
- wie weit das Rohteilvolumen reduziert werden kann,
- welche Werkzeugparameter den Materialbedarf bestimmen,
- ob alle kritischen Bereiche weiterhin vollständig gefüllt werden,
- welche Bearbeitungszugaben erhalten bleiben müssen,
- wie sich Varianten auf Materialfluss und Umformkraft auswirken und
- welche Kombination aus Rohteil- und Werkzeuggeometrie den günstigsten Prozess ergibt.
Damit wird Materialeffizienz bereits in die Prozessentwicklung integriert, anstatt überschüssiges Material erst nach der Umformung durch Beschnitt oder spanende Bearbeitung wieder zu entfernen.
Die enge Verbindung zwischen MORPHOTEC und dem AFDEX-Entwicklungsumfeld ist dabei ein wesentlicher Bestandteil des Leistungsangebots. MORPHOTEC verbindet die eigene langjährige Erfahrung in numerischer Simulation und industrieller Prozessentwicklung mit dem Methoden- und Prozesswissen der AFDEX-Entwickler.
Anspruchsvolle Aufgaben werden nicht isoliert als reine Softwareanwendung betrachtet, sondern unter Einbindung von AFDEX-Entwicklern, Forschern und weiteren Spezialisten aus dem AFDEX-Umfeld technisch vertieft.
AFDEX als Dienstleistung oder für die eigene Inhouse-Simulation
MORPHOTEC bietet Umformsimulationen mit AFDEX als Ingenieurdienstleistung sowie den Vertrieb der AFDEX-Software in der Europäischen Union, der Schweiz, Liechtenstein und dem Vereinigten Königreich an. Unternehmen können Aufgabenstellungen wie die Reduzierung des Materialeinsatzes, die Optimierung von Rohteil- und Werkzeuggeometrien, Materialflussprobleme oder die Bestimmung von Umformkräften durch MORPHOTEC untersuchen und optimieren lassen.
Alternativ kann AFDEX nach entsprechender Schulung für die eigene Inhouse-Simulation eingesetzt werden. MORPHOTEC unterstützt dabei den Einstieg und die Anwendung der Software für ein breites Spektrum der Metallumformung – von Kalt- und Warmumformprozessen über Extrusion, Ziehen und Walzen bis hin zu ausgewählten Anwendungen der Blechumformung.
Damit erhalten Kunden nicht lediglich Zugang zu einer Simulationssoftware. Sie profitieren von der Verbindung aus industrieller CAE-Erfahrung bei MORPHOTEC, direkter Zusammenarbeit mit dem AFDEX-Entwickler MFRC sowie dem Know-how von Forschern und weiteren Partnern aus dem AFDEX-Umfeld.
Literatur
Lee, Y. H.; Park, M. C.; Kim, M. C.; Joun, M. S.; Kim, B. M.; Kim, D. H. (2019):
Development of Cold Forming Process for Productivity Improvement of Actuator Ball Nut with Complex Shape and High Strength.
Korean Society for Technology of Plasticity, Fall Conference 2019, pp. 194–195.
MFRC (2020):
AFDEX Newsletter Q1/2020 – Successful Application Cases of AFDEX, Optimal Design for 3D Die Shape.
Unterfüllung in der Massivumformung frühzeitig erkennen und gezielt minimieren – Prozessoptimierung mit AFDEX
Unterfüllung gehört in der Massivumformung zu den typischen Qualitätsproblemen mit unmittelbaren wirtschaftlichen Folgen. Wird ein Werkzeugbereich während des Umformprozesses nicht vollständig gefüllt, können Ausschuss, Nacharbeit, Werkzeugkorrekturen und zusätzliche Try-out-Schleifen die Folge sein. Gerade bei komplexen Schmiedeteilen genügt es deshalb nicht, nur die Endgeometrie zu betrachten. Entscheidend ist, wie sich das Material während der einzelnen Umformstufen verteilt, welche Fließwege entstehen und ob das Material kritische Bereiche der Werkzeuggravur rechtzeitig und in ausreichender Menge erreicht.
MORPHOTEC setzt AFDEX ein, um solche Zusammenhänge bereits vor dem realen Werkzeugversuch vorwiegend dreidimensional zu analysieren und Umformprozesse gezielt zu optimieren. Als AFDEX-Partner mit Vertriebsgebiet in der Europäischen Union, der Schweiz, Liechtenstein und dem Vereinigten Königreich arbeitet MORPHOTEC eng mit MFRC zusammen, dem Entwickler der AFDEX-Software. MORPHOTEC verfügt durch die enge Zusammenarbeit mit MFRC, den direkten Austausch mit AFDEX-Entwicklern und -Forschern sowie die Einbindung von Spezialisten und Forschungspartnern aus dem AFDEX-Umfeld in anspruchsvolle Projekte über umfassendes Methoden- und Prozesswissen, das unmittelbar in industrielle Kundenprojekte einfließt. MFRC entwickelt AFDEX auf Grundlage umfangreicher Forschung zur Massivumformung und arbeitet international mit Industrie- und Forschungspartnern zusammen.
Unterfüllung ist häufig ein Problem des Materialflusses
Zu wenig Material ist nur eine mögliche Ursache einer Unterfüllung. Auch bei grundsätzlich ausreichendem Einsatzvolumen kann die Formfüllung unzureichend sein. Ursache können beispielsweise eine ungünstige Vorform, eine unzweckmäßige Volumenverteilung, lange oder konkurrierende Fließwege oder eine Werkzeuggeometrie sein, bei der Material bestimmte Bereiche nicht mehr ausreichend erreicht.
Genau hier liefert die Umformsimulation einen entscheidenden Vorteil: Der Materialfluss wird nicht erst am fertigen Bauteil beurteilt, sondern über den gesamten Prozess verfolgt. Bereiche mit unzureichender Formfüllung lassen sich lokalisieren, gleichzeitig kann untersucht werden, welche Änderungen an Vorform oder Prozessführung die Materialverteilung verbessern.
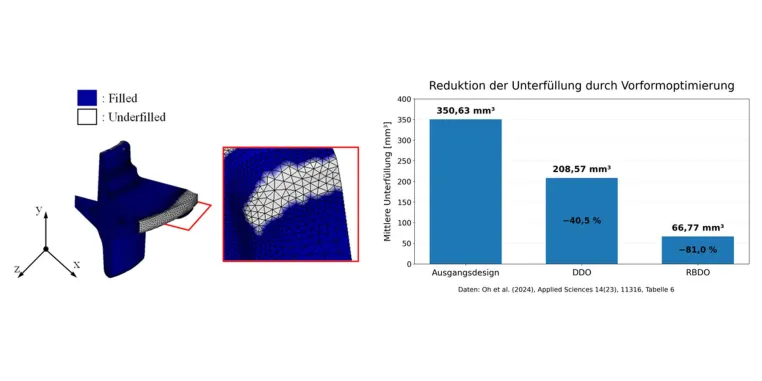
MORPHOTEC nutzt diese Vorgehensweise zur simulationsgestützten Analyse und Optimierung von Umformprozessen. Wie leistungsfähig dieser Ansatz insbesondere bei der Vorformoptimierung ist, zeigt ein veröffentlichtes Projekt zur Radlagernabe aus dem AFDEX-Entwicklungs- und Forschungsumfeld. Dabei wurde die Vorform einer warmgeschmiedeten Radlagernabe mit AFDEX 24R01 systematisch variiert und hinsichtlich der Unterfüllung optimiert.
Sechs Geometrieparameter bestimmen die Vorform
Die Radlagernabe wird in mehreren Umformstufen hergestellt. Die untersuchte Prozesskette besteht aus drei Stufen und wurde mit einem dreidimensionalen 36°-Sektormodell, entsprechend einem Zehntel des Gesamtbauteils, simuliert. Als Werkstoff kam AISI 1055 zum Einsatz. Das FE-Modell startete mit rund 20.000 Elementen und wurde während der Berechnung auf bis zu 60.000 Elemente erweitert.
Entscheidend für die Optimierung war jedoch nicht allein die detaillierte Simulation des bestehenden Prozesses. Die Geometrie der Vorform wurde gezielt parametrisiert. Sechs Größen wurden variiert:
<ul><li>ein Winkel im unteren Außenbereich,</li><li>der untere Innendurchmesser,</li><li>die obere und untere Höhe,</li><li>die Tiefe im zentralen Bereich sowie</li><li>ein Radius im unteren Innenbereich.</li></ul>
Diese Parameter bestimmen unmittelbar, wo sich Material bereits in der Vorform befindet und welche Fließwege während des anschließenden Fertigschmiedens zurückgelegt werden müssen. Damit werden genau die Größen verändert, die für eine ausreichende Formfüllung entscheidend sind. Die Autoren wählten sie aufgrund ihres Einflusses auf Defektentstehung, Material- und Volumenverteilung, Formqualität und Umformbarkeit aus.
Für eine erste Bewertung wurden die sechs geometrischen Parameter in 64 unterschiedlichen Kombinationen mit einem vollständigen faktoriellen Versuchsplan untersucht. Die anschließende Sensitivitätsanalyse zeigte, dass insbesondere die untere Höhe der Vorform einen starken Einfluss auf Unterfüllung und Umformkraft besitzt. Damit lässt sich nicht nur feststellen, dass ein Defekt vorhanden ist – es wird sichtbar, welcher konstruktive Parameter den Fehler maßgeblich beeinflusst.
Von der Fehlererkennung zur gezielten Optimierung
Genau an diesem Punkt unterscheidet sich eine systematische simulationsgestützte Prozessentwicklung von einer reinen Ergebnisdarstellung. Ein kritischer Bereich wird nicht lediglich in der Simulation markiert. Die Geometrieparameter werden verändert, ihre Wirkung auf Materialfluss und Formfüllung wird berechnet und daraus eine verbesserte Vorform abgeleitet.
Für die weiterführende Optimierung wurden die sechs geometrischen Designvariablen um drei zusätzliche Größen zur Berücksichtigung von Fertigungstoleranzen ergänzt. Auf Basis der damit insgesamt neun Variablen wurden mit einem Optimal Latin Hypercube Design 300 Datenpunkte erzeugt. Auf dieser Datengrundlage wurden verschiedene Ersatzmodelle aufgebaut und verglichen; für die weitere Optimierung wurde das Kriging-Modell ausgewählt. Auf dessen Grundlage wurden sowohl eine deterministische Optimierung als auch eine zuverlässigkeitsbasierte Optimierung – Reliability-Based Design Optimization, RBDO – durchgeführt. Bei letzterer werden Fertigungstoleranzen und Streuungen ausdrücklich in die Optimierung einbezogen. Der optimale Prozess soll damit nicht nur unter idealisierten Nennbedingungen funktionieren, sondern auch gegenüber realen Fertigungsschwankungen robust sein.
Die in diesem Referenzprojekt eingesetzte Vorgehensweise – Parametrisierung der Vorform, Sensitivitätsanalyse und anschließende Optimierung – entspricht der Art von simulationsgestützter Prozessentwicklung, die MORPHOTEC mit AFDEX für industrielle Aufgabenstellungen einsetzt.
Die Ergebnisse sind deutlich: Beim Ausgangsdesign betrug die mittlere Unterfüllung 350,63 mm³. Durch die deterministische Optimierung wurde sie auf 208,57 mm³ reduziert. Mit der zuverlässigkeitsbasierten Optimierung sank sie weiter auf 66,77 mm³.
Noch aussagekräftiger ist die Betrachtung der Prozesssicherheit. Die berechnete Wahrscheinlichkeit, das definierte Underfill-Kriterium nicht einzuhalten, lag beim Ausgangsdesign bei 69,59 Prozent. Nach deterministischer Optimierung betrug sie 18,01 Prozent. Beim robust optimierten RBDO-Design sank sie auf lediglich 0,81 Prozent.
Damit zeigt sich der wirtschaftlich entscheidende Nutzen der Simulation: Aus einem zunächst beobachteten Formfüllungsproblem werden konkrete geometrische Stellgrößen abgeleitet, diese werden virtuell optimiert und ihre Wirkung wird quantitativ bewertet.
Prozesswissen statt Trial-and-Error
Für industrielle Schmiedeunternehmen bedeutet dieser Ansatz, dass eine Vorform nicht ausschließlich aus Erfahrung und anschließendem Werkzeug-Try-out entwickelt werden muss. Erfahrung bleibt unverzichtbar – sie kann jedoch durch eine systematische, vorwiegend dreidimensionale Analyse des Materialflusses ergänzt werden.
AFDEX ermöglicht es, unterschiedliche Vorformen und Prozessvarianten vor der Werkzeugänderung miteinander zu vergleichen. Dadurch lassen sich Ursachen einer Unterfüllung gezielter eingrenzen und aussichtsreiche Varianten identifizieren, bevor sie in Stahl umgesetzt werden. Das reduziert nicht automatisch jeden realen Versuch, kann aber die Zahl kostenintensiver Korrekturschleifen erheblich verringern und die Prozessentwicklung wesentlich zielgerichteter machen.
Die enge Verbindung zwischen MORPHOTEC und dem AFDEX-Entwicklungsumfeld ist dabei ein wesentlicher Bestandteil des Leistungsangebots. MORPHOTEC verbindet die eigene langjährige Erfahrung in numerischer Simulation und industrieller Prozessentwicklung mit dem Methoden- und Prozesswissen der AFDEX-Entwickler. Anspruchsvolle Aufgaben werden damit nicht isoliert als reine Softwareanwendung betrachtet, sondern unter Einbindung von AFDEX-Entwicklern, Forschern und weiteren Spezialisten aus dem AFDEX-Umfeld technisch vertieft.
AFDEX als Dienstleistung oder für die eigene Inhouse-Simulation
MORPHOTEC bietet Umformsimulationen mit AFDEX als Ingenieurdienstleistung sowie den Vertrieb der AFDEX-Software in der Europäischen Union, der Schweiz, Liechtenstein und dem Vereinigten Königreich an. Unternehmen können konkrete Problemstellungen wie Unterfüllung, unzureichende Formfüllung, kritische Materialflüsse oder die Auslegung von Vorformen durch MORPHOTEC untersuchen und optimieren lassen.
Alternativ kann AFDEX nach entsprechender Schulung für die eigene Inhouse-Simulation eingesetzt werden. MORPHOTEC unterstützt dabei den Einstieg und die Anwendung der Software für ein breites Spektrum der Metallumformung – von Kalt- und Warmumformprozessen über Extrusion, Ziehen und Walzen bis hin zu ausgewählten Anwendungen der Blechumformung.
Damit erhalten Kunden nicht lediglich Zugang zu einer Simulationssoftware. Sie profitieren von der Verbindung aus industrieller CAE-Erfahrung bei MORPHOTEC, direkter Zusammenarbeit mit dem AFDEX-Entwickler MFRC sowie dem Know-how von Forschern und weiteren Partnern aus dem AFDEX-Umfeld. MFRC selbst beschreibt internationale Kooperation und gemeinsame Forschung ausdrücklich als Bestandteil seiner Entwicklungsstrategie für AFDEX.
Literatur
Oh, M.; Kim, J.; Cho, J.; Kim, M.; Joun, M.; Hong, S. (2024):
Reliability-Based Design Optimization of Bearing Hub Preform for Minimizing Defects Considering Manufacturing Tolerance in Hot Forging Process.
Applied Sciences, 14(23), 11316. DOI: 10.3390/app142311316.
Werkzeugstandzeit in der Umformtechnik gezielt optimieren – Lebensdaueranalyse mit AFDEX
Vorzeitiges Werkzeugversagen und unzureichende Standzeiten gehören bei hochbelasteten Umformprozessen zu den wesentlichen Kosten- und Produktionsrisiken. Moderne Umformsimulation ermöglicht es, nicht nur den Werkstofffluss des Bauteils zu untersuchen, sondern auch die daraus resultierende Belastung und Ermüdungslebensdauer der Werkzeuge. MORPHOTEC setzt hierfür die Umformsimulationssoftware AFDEX ein.
Bei Kaltumformprozessen dominieren hohe mechanische Wechselbeanspruchungen. Bei Warmumformprozessen treten dagegen zusätzlich ausgeprägte thermomechanische Wechselbeanspruchungen auf. Kritische Bereiche entstehen häufig lokal an Übergängen, Radien, Werkzeugkanten oder in hoch belasteten Einsätzen. Ein Werkzeug kann deshalb versagen, obwohl die globale Werkzeugbelastung zunächst unkritisch erscheint.
Für eine Verbesserung der Werkzeugstandzeit reicht es daher nicht aus, ausschließlich die maximale Presskraft oder eine einzelne Vergleichsspannung zu betrachten. Entscheidend ist vielmehr, wie sich die Beanspruchung während des Umformzyklus entwickelt und welcher Spannungszustand bereits vor Beginn des eigentlichen Umformvorgangs im Werkzeug vorhanden ist.
HCF und LCF – unterschiedliche Bereiche der Werkzeugermüdung
Bei der Ermüdung unterscheidet man grundsätzlich zwischen High-Cycle Fatigue (HCF) und Low-Cycle Fatigue (LCF). Im HCF-Bereich bleibt die zyklische Werkstoffbeanspruchung im Wesentlichen elastisch und ist auf eine hohe Zahl von Lastwechseln ausgerichtet. Im LCF-Bereich treten dagegen relevante zyklische plastische Dehnungen auf. Der Werkstoff wird lokal bis in den plastischen Bereich beansprucht. Dies kann bei der Werkzeugauslegung zulässig sein, sofern die geforderte Standzeit beziehungsweise die erforderliche Anzahl an Lastwechseln sicher erreicht wird.
Für Kaltumformwerkzeuge mit hohen Stückzahlen ist insbesondere die HCF-Lebensdauer von Bedeutung. Bei Warmumformwerkzeugen kann aufgrund der thermomechanischen Wechselbeanspruchung dagegen auch LCF eine wesentliche Rolle für die Werkzeuglebensdauer spielen.
Gerade bei der Kaltumformung unterscheidet sich der Spannungszustand eines Werkzeugs erheblich von dem vieler klassischer Strukturbauteile. Werkzeugeinsätze aus Hartmetall oder Werkzeugstahl werden häufig durch Armierungsringe vorgespannt. Durch das Übermaß beziehungsweise den Schrumpf- oder Pressverband werden dabei gezielt Druckspannungen in den Werkzeugeinsatz eingebracht. Der Armierungsring nimmt entsprechend Zugspannungen auf.
Diese Druckvorspannung soll den während des Umformvorgangs entstehenden Zugbeanspruchungen entgegenwirken. Die aus dem Umformprozess resultierenden Spannungen überlagern sich dabei mit dem bereits vorhandenen Vorspannungszustand. Joun et al. zeigen für vorgespannte Einsätze ausdrücklich Anfangsmittelspannungen im Druckbereich; während der Umformung können sich diese verändern und an kritischen Stellen bis in den Zugbereich verschieben.
Damit wird verständlich, warum die Auslegung der Vorspannung einen wesentlichen Einfluss auf die Werkzeuglebensdauer besitzen kann.
Ein speziell auf Kaltumformwerkzeuge abgestimmtes Ermüdungsmodell
Wie anspruchsvoll die Lebensdauerprognose vorgespannter Kaltumformwerkzeuge ist, zeigt eine 2022 in der Fachzeitschrift Materials veröffentlichte Untersuchung von Joun et al. Die Arbeit stammt aus der AFDEX-Entwicklergruppe und wird von AFDEX selbst in der Rubrik zu Forschungsarbeiten aufgeführt, die der Entwicklung neuer beziehungsweise der Verbesserung vorhandener AFDEX-Funktionen dienen.
Ausgangspunkt der Arbeit ist ein grundlegendes Problem: Klassische Ermüdungsmodelle wurden überwiegend für die Auslegung von Strukturbauteilen entwickelt. Dort steht meist eine möglichst konservative Dimensionierung im Vordergrund. Die Spannungszustände stark vorgespannter Kaltumformwerkzeuge unterscheiden sich davon jedoch erheblich.
Ein besonders verbreiteter Ansatz ist das Goodman-Haigh-Diagramm, das den Zusammenhang zwischen Mittelspannung und zulässiger Spannungsamplitude durch eine lineare Beziehung beschreibt. Der Ansatz ist bewusst konservativ. Das ebenfalls bekannte Gerber-Modell verwendet dagegen einen gekrümmten Zusammenhang und kann experimentelle Ermüdungsdaten teilweise besser abbilden. Für hochfeste und vergleichsweise spröde Werkzeugwerkstoffe wie WC-Co sind nach Joun et al. jedoch weder das klassische Goodman-Haigh- noch das Gerber-Modell über den gesamten für Umformwerkzeuge relevanten Spannungsbereich optimal.
Joun et al. entwickelten deshalb ein verallgemeinertes Ermüdungsgrenzdiagramm, das Elemente beider Ansätze miteinander verbindet. Über einen materialabhängigen Exponenten lässt sich der Verlauf zwischen einer Goodman-Haigh-artigen linearen und einer Gerber-artigen gekrümmten Beschreibung anpassen. Gleichzeitig berücksichtigt das Modell die Fließgrenzen des Werkzeugwerkstoffs und erweitert die Beschreibung gezielt auf den für vorgespannte Werkzeuge besonders wichtigen Bereich von Mittelspannungen im Druckbereich.
Genau dieser Bereich ist für kaltumformende Werkzeuge wichtig: Durch die gezielt eingebrachte Druckvorspannung startet der Werkzeugeinsatz nicht bei einer Mittelspannung von null, sondern bereits im Druckspannungsbereich. Die Ermüdungsfestigkeit kann deshalb nicht sinnvoll bewertet werden, wenn dieser Bereich lediglich mit einer vereinfachten Standardannahme behandelt wird. Experimentelle Daten an WC-Co20 % zeigten in der Untersuchung zudem einen deutlichen Einfluss von Mittelspannungen im Druckbereich auf die äquivalente Ermüdungsfestigkeit.
Das Modell verbindet somit Mittelspannung, Spannungsamplitude, Werkstoffkennwerte und experimentelle Ermüdungsdaten, um für den tatsächlich auftretenden Spannungszustand eine äquivalente Ermüdungsbeanspruchung und daraus die HCF-Lebensdauer abzuleiten.
Vergleich mit einem realen Kaltumformwerkzeug
Untersucht wurde unter anderem ein mehrstufiger Kaltumformprozess für eine Automobilmutter aus S25C. Die Werkzeugstruktur enthielt vorgespannte Einsätze aus WC-Co20 % sowie Armierungsringe. Die Beanspruchung aus dem Umformprozess wurde über eine implizite Finite-Elemente-Simulation ermittelt und anschließend für die Werkzeugstrukturanalyse und Lebensdauerbewertung verwendet.
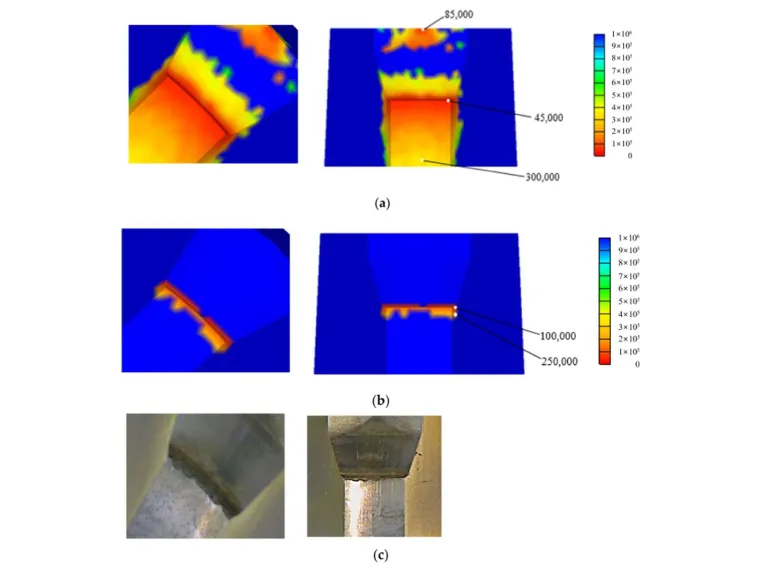
Für einen kritischen Werkzeugeinsatz ergab die modifizierte Goodman-Haigh-Bewertung eine minimale prognostizierte HCF-Lebensdauer von etwa 45.000 Zyklen, während das neu entwickelte Ermüdungsmodell etwa 100.000 Zyklen prognostizierte.
Noch wichtiger als der reine Zahlenwert war die örtliche Aussage: Beim erweiterten Modell konzentrierte sich der berechnete kritische Lebensdauerbereich wesentlich stärker auf die Zone, in der auch am realen Werkzeug das HCF-Versagen beobachtet wurde. Die Autoren beschreiben die Übereinstimmung zwischen Berechnung und experimentellem Befund als qualitativ gut.
Das Beispiel zeigt, dass die Wahl des Ermüdungsmodells keine rein akademische Frage ist. Sie kann sowohl die vorhergesagte Lebensdauer als auch die Lokalisierung des tatsächlich kritischen Werkzeugbereichs erheblich beeinflussen.
Werkzeug, Rohteil und Umformprozess bilden ein Gesamtsystem
Eine weitere 2024 veröffentlichte Untersuchung von Byun et al. zeigt, dass die Ursache eines Werkzeugversagens nicht zwangsläufig allein in der Werkzeuggeometrie liegen muss. Untersucht wurde die automatische mehrstufige Kaltumformung einer Automobil-Radmutter aus S25C.
Beim Abscheren des Ausgangsmaterials entstanden geometrische Asymmetrien an der Schnittfläche. Diese führten während des Umformvorgangs zu einer Kipp- beziehungsweise Taumelbewegung des Rohlings, zu einer Verschiebung seines Massenschwerpunktes und damit zu einer unsymmetrischen Belastung. Dadurch entstanden lokale Spannungskonzentrationen an kritischen Werkzeugbereichen, die mit dem beobachteten HCF-Versagen in Zusammenhang standen.
AFDEX greift genau diesen Zusammenhang in seiner technischen Dokumentation auf: Bei kurzen, durch Abscheren erzeugten Rohlingen – beispielsweise Muttern – kann bereits die Gestalt der Scherfläche die lokale Spannungsverteilung in besonders gefährdeten Werkzeugbereichen deutlich beeinflussen. AFDEX zeigt hierfür sowohl die Schersimulation als auch die daraus resultierende Werkzeugspannungsverteilung.
Dieses Beispiel verdeutlicht einen wesentlichen Vorteil einer durchgängigen Umformsimulation: Die Ursache einer geringen Werkzeugstandzeit kann außerhalb des unmittelbar versagenden Werkzeugbereichs liegen. Rohteilgeometrie, Materialfluss, Prozessfolge, Reibung, Werkzeugvorspannung und elastische Werkzeugreaktion können sich gegenseitig beeinflussen und sich unter ungünstigen Bedingungen in ihrer Wirkung auf die lokale Werkzeugbeanspruchung verstärken.
Von der Schadensanalyse zur Standzeitoptimierung
Mit einer entsprechenden AFDEX-Analyse lassen sich deshalb unterschiedliche Ansatzpunkte untersuchen: kritische Werkzeugspannungen und deren zeitlicher Verlauf, Vorspannung und Armierungsverhältnisse, Werkzeugradien und Übergangsbereiche, Belastungen einzelner Umformstufen sowie Einflüsse aus Rohteil und Prozessführung.
Das Ziel besteht nicht nur darin, ein bereits aufgetretenes Werkzeugversagen nachzurechnen. Die Simulation kann bereits während der Prozess- und Werkzeugentwicklung eingesetzt werden, um kritische Bereiche vor der Werkzeugfertigung zu erkennen und verschiedene Varianten virtuell miteinander zu vergleichen.
MORPHOTEC bietet sowohl Umformsimulationen mit AFDEX als Dienstleistung als auch den Vertrieb der AFDEX-Software an. Unternehmen können damit zunächst konkrete Prozess- oder Werkzeugprobleme durch MORPHOTEC untersuchen lassen oder AFDEX nach entsprechender Schulung selbst für die Inhouse-Simulation einsetzen. MORPHOTEC unterstützt dabei den Einstieg und die Anwendung der Software für ein breites Spektrum der Metallumformung – von Kalt- und Warmumformprozessen über Extrusion, Ziehen und Walzen bis hin zu ausgewählten Anwendungen der Blechumformung.
Damit bietet sich AFDEX sowohl für Unternehmen an, die gezielt ein bestehendes Problem mit unzureichenden Werkzeugstandzeiten untersuchen möchten, als auch für Betriebe, die die simulationsgestützte Prozess- und Werkzeugentwicklung dauerhaft in die eigene Entwicklungsumgebung integrieren wollen.
Literatur
Joun, M. S.; Ji, S. M.; Chung, W. J.; Cho, G. S.; Lee, K. H. (2022):
A New General Fatigue Limit Diagram and Its Application of Predicting Die Fatigue Life during Cold Forging.
Materials, 15(7), 2351. DOI: 10.3390/ma15072351.
Byun, J. B.; Abd Hamid, N.; Cho, G. S.; Chung, W. J.; Kang, S. M.; Lee, K. H.; Joun, M. S. (2024):
Effect of shearing on production stability and die life in automatic multi-stage cold forging of an automobile wheel nut.
The International Journal of Advanced Manufacturing Technology, 131, 329–341. DOI: 10.1007/s00170-024-13017-9.
Dem Treibhauseffekt die Suppe verwässern
Am 1. Februar 2022 meldete Dr. Stefan Henschen ein Konzept beim Deutschen Patentamt an, das nun vor wenigen Wochen offengelegt wurde – ein genialer Plan, um den Klimawandel zu stoppen, der noch die Zuwendung von Politik und Investoren sucht. Dr. Henschen erklärt es einfach:
„Wenn wir mal annehmen, die Erdatmosphäre ist aufgrund der gestiegenen klimaschädlichen Gase eine versalzene ‚Suppe‘ – dann würde man auch die Suppe verwässern, damit das Salz sich verdünnt. Dies ist eine stark vereinfachte Betrachtung. In Wirklichkeit verhalten sich Gase physikalisch anders.“
Derzeitige Klimamodelle sagen voraus, dass sich die globale Durchschnittstemperatur bis zum Jahr 2030 infolge des menschengemachten Klimawandels um 1,5 Grad Celsius erhöht. Unter anderem der stetig steigende Anteil von Kohlenstoffdioxid in der Erdatmosphäre verursacht das.
Der „Spiegeleffekt“ besorgt:
Kohlenstoffdioxid lässt kurzwellige Strahlung zum großen Teil passieren, während es langwelligere Wärmestrahlung absorbiert und schließlich anschließend wieder abgibt. Ein Teil der abgebenden Strahlung ist in Richtung der Erdoberfläche gerichtet, die hierdurch aufgeheizt wird und ebenfalls Wärmestrahlung abgibt. Diese wird erneut an den in der Erdatmosphäre enthaltenen Kohlenstoffdioxidmolekülen aufgenommen und abgegeben.
Dieser Prozess wird fortwährend weitergeführt. Insgesamt wird das System erwärmt, was die weltweite Durchschnittstemperatur ansteigen lässt. Auftauende Permafrostböden stoßen zudem Methan aus, was zusätzlich zum Treibhauseffekt beiträgt. Die Folgen des Klimawandels sind bereits jetzt in Form von Dürren, Stürmen und Überschwemmungen zu spüren.
Nachgedacht wird über eine Menge
Abenteuerliche Modelle werden angedacht: etwa eine Ozeandüngung, um Kohlenstoffdioxid aus der Erdatmosphäre zu entfernen. Oder das Säurepuffervermögen des Meerwassers erhöhen oder weitgehend aufforsten. „Dies würde jedoch erhebliche Auswirkungen auf die ozeanischen Ökosysteme sowie den pH-Wert mit unbekannten Folgen haben“, warnt Dr. Henschen. Abgesehen von Methan, „birgt insbesondere die Entfernung von Kohlenstoffdioxid aus der Luft das Problem der langfristigen Speicherung des Gases“.
Geeignete Speicher müssten eine entsprechende Kapazität und eine langlebige Dichtigkeit aufweisen.
Darüber hinaus sind eine Vielzahl von Verfahren bekannt, die weniger Sonneneinstrahlung auf die Erdoberfläche treffen lassen sollen: so etwa die Spiegelflächen im Weltraum, Aerosole in die Stratosphäre einringen, Wolken über dem Meer färben oder auch Flächen weiß färben. All dies sei mit „erheblichem Aufwand und Risiken verbunden“ oder erzeuge „bei der Umsetzung wiederum große Mengen von Kohlenstoffdioxid“.
Dr. Henschen: Reduzierung des Effekts
Seine Erfindung geht das anders an: Dr. Henschen wollte ein alternatives Verfahren entwickeln, das den Treibhauseffekt reduziert. Das Verfahren sieht vor, dass ein für langwellige Strahlung inaktives Gas in einer entsprechend großen Menge in die Erdatmosphäre, vorzugsweise die Troposphäre, eingebracht wird, wodurch sich das Gesamtvolumen der Erdatmosphäre vergrößert.
Dieses „für langwellige Strahlung inaktives Gas“ versteht der Erfinder insbesondere als ein Gas, das wegen seines chemischen Aufbaus langwellige Strahlung weder aufnehmen noch abgeben kann. Somit wirkt es nicht schädlich aufs Klima.
Für Abstand sorgen
„Dies liegt darin begründet, dass entsprechende zweiatomige Gasmoleküle symmetrisch aufgebaut sind und aus diesem Grund keine Schwingungsanregung durch langwellige Strahlung erfahren.“ Das Gas wirkt mithin transparent für langwellige Strahlung: „Als langwellige Strahlung wird dabei eine elektromagnetische Strahlung im Wellenlängenbereich von etwa 780 Nanometern bis 1 Millimeter verstanden.“
Vorteile auf der Hand
Dabei sei zu berücksichtigen, dass die Hauptbestandteile der Erdatmosphäre so verteilt sind: „Stickstoff mit einem Volumenanteil von rund 78 Prozent“, Sauerstoff rund 21 Prozent sowie Argon mit rund 0,9 Prozent. Hinzu kommen weitere Spurengase, insbesondere Kohlenstoffdioxid mit einem Volumenanteil von etwa 400 Anteilen pro Million. Bekanntlich ist Kohlenstoffdioxid das Sorgenkind.
Durchmischung ist das Zauberwort
Bei seiner Erfindung mischen sich die bereits in der Erdatmosphäre enthaltenen Gase mit dem eingebrachten Gas durch Wetterereignisse, thermische Einflüsse und die Bewegungskräfte auf der Erde in kurzer Zeit, sodass das sich eingebrachte Gas gleichmäßig in der Erdatmosphäre verteilt. Wenn man nun viel über Gasdruck weiß, lässt sich nachvollziehen, warum Dr. Henschen behauptet, dass die Masse der bereits in der Erdatmosphäre enthaltenen klimaschädlichen Gase, insbesondere Kohlenstoffdioxid, konstant bleibt.
So „bewirkt die Vergrößerung des Gesamtvolumens eine relative Verringerung des Gehalts von bereits in der Erdatmosphäre enthaltenen klimaschädlichen Gasen, bezogen auf das Gesamtvolumen der Erdatmosphäre.“ Aufgrund des höheren Gesamtvolumens „vergrößern sich die mittleren Abstände zwischen den Molekülen der klimaschädlichen Gase, was zur Folge hat, dass ein höherer Anteil der Infrarotstrahlung, ohne von den Kohlenstoffdioxidmolekülen aufgenommen zu werden, abgestrahlt werden kann“, freut sich der Ingenieur.
„Insgesamt kann somit der Treibhauseffekt verringert werden. Im Ergebnis erfolgt eine Senkung der globalen Durchschnittstemperatur.“
Eine Eindämmung wäre mehr als nötig
Dr. Henschen findet, Deutschland habe „neben anderen großen Emittenten eine Bringeschuld, da es an vorderen Plätzen rangiert, was die historische Emission von CO₂ betrifft“. Sein Verfahren eignet sich in besonderer Weise zur Eindämmung des menschengemachten Klimawandels.
Bei der Frage, ob man die Atmosphäre vergrößern sollte und was das denn dann kostet, verweist er darauf, dass die katastrophalen Klimaschäden, die sich insbesondere nach Überschreitung der Steigerung der globalen Durchschnittstemperatur von 1,5°C ergeben, ihrerseits immense Kosten verursachen.
Beweise gesammelt
Dr. Henschen hat Beweise gesammelt: „Mittels einer Isotopenuntersuchung konnte ermittelt werden, dass der Anteil von Sauerstoff in der Erdatmosphäre zum Eiszeitbeginn um fünf Prozent angestiegen ist. In dem selben Zeitraum fiel der Anteil von Kohlenstoffdioxid in der Erdatmosphäre von 710 Anteilen pro Million auf 220 Anteilen pro Million.“ Die globale Durchschnittstemperatur sei dabei auf zwei Grad gesunken.
Er folgert, „dass eine Erhöhung des Anteils an Sauerstoff in der Erdatmosphäre mit einer Verringerung der globalen Durchschnittstemperatur in Zusammenhang steht.“
Klimaneutrale Gase haben Vorteile
Und so berechnete er: „Gemäß einer vorzugsweisen Ausgestaltung meiner Erfindung ist vorgesehen, dass die Menge des eingebrachten Gases in einem Bereich zwischen 0,1 Prozent und 30,0 bezogen auf das Gesamtvolumen der Erdatmosphäre liegt.“ Berechnungen zeigen, dass eine derartige Menge mit technisch und wirtschaftlich vertretbarem Aufwand erzeugbar und gleichfalls gut dazu geeignet ist, zu einer wirksamen Erhöhung des Gesamtvolumens der Erdatmosphäre zu führen, sodass die mittleren Abstände der klimaschädlichen Moleküle derart vergrößert werden, dass die globale Durchschnittstemperatur deutlich sinkt.
Die Erfindung sieht vor, dass das eingebrachte Gas Sauerstoff und/oder Stickstoff enthält oder hieraus besteht. Aufgrund ihrer „Klimaneutralität“ „haben sich diese beiden Gase als besonders vorteilhaft für die Anreicherung der Erdatmosphäre mit einem Gas herausgestellt“, wirbt Dr. Henschen für sein Projekt.
Denn die Einbringung dieser Gase würde „zwar zu der gewünschten Volumenerhöhung der Erdatmosphäre“ führen, „ohne hierbei jedoch einen negativen Einfluss auf das Klima zu haben.“
Denn: „Es ist bekannt, dass Sauerstoff sowie Stickstoff nicht zu einer Erhöhung der globalen Durchschnittstemperatur führen, da sie inaktiv für die langwelligere Wärmestrahlung sind und somit nicht zum Treibhauseffekt beitragen.“
Darüber hinaus habe insbesondere eine Erhöhung des Sauerstoffanteils in der Erdatmosphäre bis zu einem bestimmten Maß auf Menschen und das Ökosystem der Erde keinen negativen Einfluss. Zudem entstünden dabei Molekülverbindungen, wie bei biologischen und chemischen Prozessen üblich.
Weil diese Molekülverbindungen das in der Erdatmosphäre enthaltene Kohlenstoffdioxid und/oder den darin enthaltenen Kohlenstoff für neue Molekülverbindungen nutzen, würde das Kohlenstoffdioxid wiederum aus der Erdatmosphäre entfernt.
Dr. Henschen: „Mit anderen Worten führt die Erhöhung des Anteils von Sauerstoff somit auch indirekt zu einer Verringerung des Anteils von Kohlenstoffdioxid, wobei sich die Verringerung des Anteils von Kohlenstoffdioxid in der Erdatmosphäre ebenfalls positiv auf das Klima auswirkt.“
Vorteile zur Produktion von Sauerstoff
Der Anstieg des atmosphärischen Sauerstoffgehalts bewirke die Entwicklung neuer CO₂-Senken, so Dr. Henschen. Denn es begünstige beispielsweise die Entwicklung von Pflanzen, die CO₂ aufnehmen und Sauerstoff produzieren. Außerdem können sich so mehr Karbonatmineralien bilden, die Kohlenstoff langfristig speichern. Dr. Henschen sieht nur Vorteile: „All diese Mechanismen tragen dazu bei, den CO₂-Gehalt in der Atmosphäre zu reduzieren.“
Woher nehmen und nicht stehlen?
„Stickstoff kann beispielsweise durch Denitrifikation von Nitraten gewonnen werden, die in Gebieten wie der Atacama-Wüste in Chile aus großen Vorkommen gewonnen werden können“, so Dr. Henschen. Dies meint die Umwandlung des in den Nitraten gebundenen Stickstoffs zu molekularem Stickstoff durch Bakterien.
Der Sauerstoff würde aus der Erdkruste durch ein Reduktionsverfahren gewonnen. So werde sichergestellt, dass das Verfahren auf der Erde durchgeführt werden kann.
Dr. Henschen stellt sich weiter vor, dass der Sauerstoff mittels Reduktion von Siliziumdioxid – vorzugsweise entnommen aus Wüstensand – gewonnen wird. „Wüstensand liegt in großen nahezu unerschöpflichen Mengen vor und kann aufgrund seiner Grobkörnigkeit nicht in der Bauindustrie verwendet werden.“ Die Verwendung von Wüstensand führe also nicht zugleich zu einer Verknappung von anderen Rohstoffen.
Als Nebenprodukt entstehe dabei Silizium, „das beispielsweise bei der Produktion von Solarzellen verwendet werden kann“, so der Fachmann.
Für das Reduktionsverfahren solle „zumindest teilweise, vorzugsweise vollständig, eine regenerative Energiequelle, insbesondere Solarenergie und/oder Windenergie genutzt“ werden. So wäre das Verfahren somit weitestgehend klima-neutral.
Zur Person
Dr. Stefan Henschen studierte Maschinenbau an der RWTH Aachen. Kunststofftechnik war sein Schwerpunkt. Während eines halben Jahres als Student in Israel lernte er das Fach „von seiner risikofreudigen Seite“ kennen und lieben.
Neben der Leitung seiner Firma Morphotec führte er seine Promotion 2001 an der RWTH Aachen ohne Forschungsgelder auf dem Gebiet der Topologieoptimierung durch.
Er entwickelte dafür einen grundlegend neuen Ansatz. In seiner Firma MORPHOTEC berechnet ein erfahrenes und leistungsstarkes Ingenieurteam, das im Bereich der Simulations-Dienstleistungen tätig ist, etwa durch die Ermittlung der optimalen Materialverteilung im Bauteil mittels Topologieoptimierung, Crash-Simulationen und Simulationen von Fahrzeugumströmungen.
Die Firma arbeitet eng mit entsprechenden Instituten der Rheinisch-Westfälischen Technischen Hochschule Aachen und FH Aachen zusammen. Auftraggeber sind vorwiegend weltweit tätige Großunternehmen, da die Dienste entsprechend kostenintensiv sind.
In seiner Schulzeit wurde er 1979 in Erdkunde am Gymnasium Frechen auf die Problematik „Treibhauseffekt“ aufmerksam gemacht. In diesem Monat, mit der Offenlegung seines Patents, hofft er auf Politiker und Investoren, die sich rasch „diesem Problem mit einer sehr kurzen zeitlichen Zündschnur zuwenden“.
Veröffentlicht in den Werdener Nachrichten, Nr. 36, am 8. September 2023
Dieser Artikel erschien in der Ausgabe Nr. 36 der Werdener Nachrichten vom 8. September 2023. Er beleuchtet das innovative Konzept von Dr. Stefan Henschen zur Bekämpfung des Klimawandels und stellt seine Erfindung vor, die auf eine drastische Reduzierung des Treibhauseffekts abzielt. Die Veröffentlichung in den Werdener Nachrichten unterstreicht das wachsende Interesse an Lösungen für die Klimakrise und den dringenden Handlungsbedarf.
MORPHOTEC ist Vertriebspartner von MFRC (AFDEX) | AFDEX – Software zur Simulation des Umformverfahrens
Zu Beginn des Jahres 2024 wurde das Unternehmen MORPHOTEC Vertriebspartner von MFRC für die EU-Region und die Schweiz. MFRC entwickelt und vertreibt die CAE-Software AFDEX seit 1995. Mittels AFDEX ist es möglich, hochkomplexe Umformverfahren zu simulieren.
Beispiele für mit AFDEX erfolgreich durchgeführte Umformsimulationen sind:
- Gesenkschmieden
- Feinschneiden
- Prägeverfahren
- Mannesmann-Verfahren
- Hohlprägen
- Kalt- und Warmumformung
- Tiefziehen
Besondere Stärken weist AFDEX bei der Analyse und Darstellung der Fließlinien respektive Faserverläufe während der Umformung auf.
Des weiteren besitzt AFDEX eine umfangreiche Materialdatenbank mit temperatur- und dehnratenabhängigen Fließkurven, wobei die Materialdatenbank durch eigene Materialversuche ergänzt werden kann.
Ein intuitiv anwendbares und schnell erlernbares Pre- und Postprocessing ermöglicht es dem Anwender ohne großen Zeitaufwand bereits erste Analysen durchzuführen.
Derzeit verwendet AFDEX die Methode der starren oder elasto-viskoplastischen Finite-Elemente-Simulationen, wobei sowohl stationäre als auch transiente Temperaturfeldsimulationen eingebunden werden können.
Das Programmsystem besteht aus Softwaremodulen, die entsprechend Ihrer Anwendung ausgewählt werden können.
Die Softwaremodule AFDEX 2D und AFDEX 2D/DIE verwenden viereckige finite Elemente.
AFDEX 3D, AFDEX 3D/OPEN und AFDEX 3D/DIE verwenden tetraedrische finite Elemente.
AFDEX 2D/DIE und AFDEX 3D/DIE sind Simulationsmodule für die strukturelle Analyse von Matrizen, die den jeweiligen Programmsystemen zur Umformsimulation AFDEX 2D und AFDEX 3D zugeschaltet werden können. Mittels AFDEX MAT kann der Benutzer u.a. Spannungs-Dehnungs-Kurven auf Basis von Versuchsdaten kalibrieren.
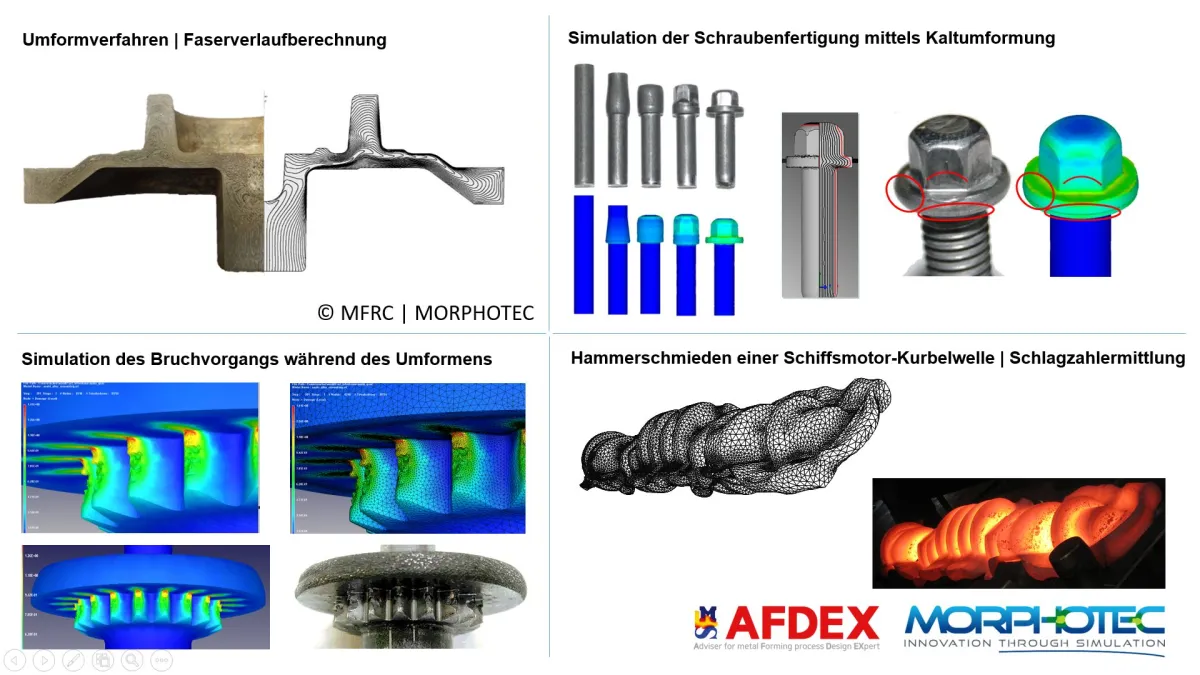
Das Bild zeigt verschiedene Beispiele von Umformsimulationen, die einen Einblick in das breite Anwendungsspektrum von AFDEX bieten.
Weitere Informationen sind unter www.morphotec.de und www.afdex.com abrufbar.
Spezialthemen der CAE-Simulationswelt – Simulation des Feinschneidens von Werkstücken
In der Pressemitteilungsreihe "Spezialthemen in der CAE-Simulationswelt" gehen wir nunmehr auf die Simulation des Feinschneidens eines Werkstücks ein.
Das Feinschneiden stellt ein Präzisionsumformverfahren dar, das hauptsächlich in der Metallbearbeitung eingesetzt wird. Es führt zur Herstellung hochpräziser Metallteile mit engen Toleranzbereichen und sogenannten Glattschnitten. Der Prozess ermöglicht somit die Produktion von Bauteilen, bei denen eine hohe Genauigkeit und Kantenqualität erreicht werden. Die beim Feinschneiden verwendeten Materialien sind beispielsweise Stahl, Aluminium oder Titan.
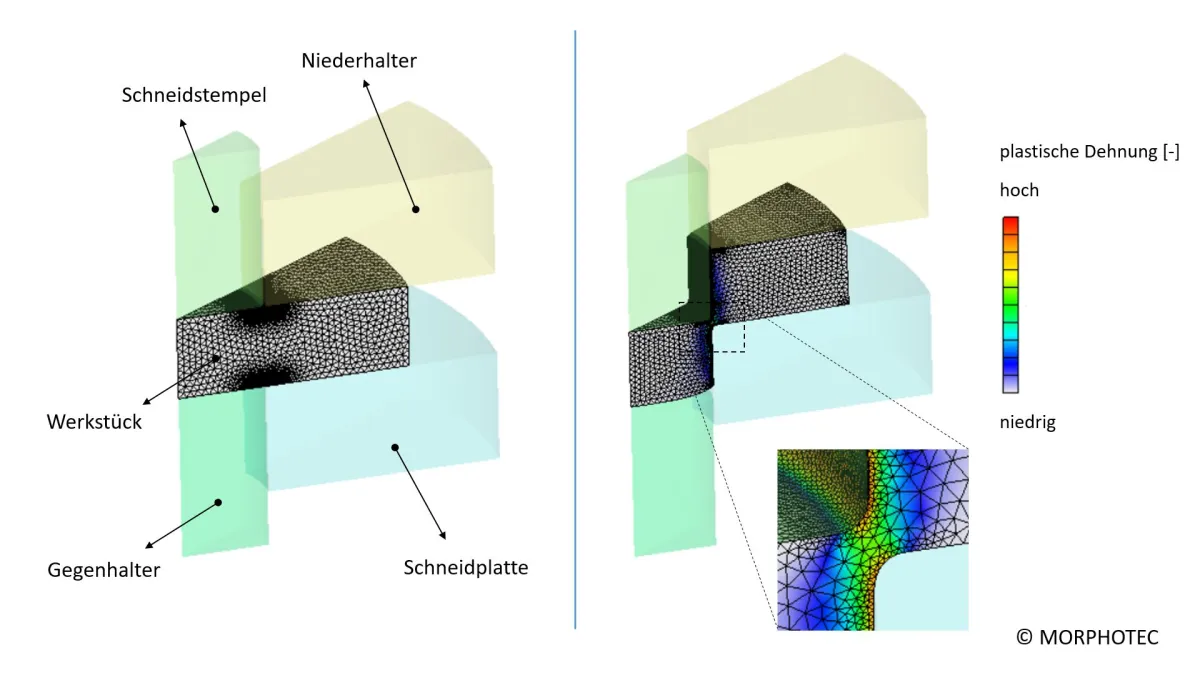
Der Feinschneideprozess umfasst das Schneiden von Metallteilen aus Blechen unter Verwendung von Niederhalter, Schneidstempel, Schneidplatte und Gegenhalter. Im Gegensatz zu herkömmlichen Stanzprozessen, bei denen das Material nur geschnitten wird, erfolgt beim Feinschneiden eine nahezu 100%ige Umformung des Materials, die der Gegendruck über den Gegenhalter zusammen mit der in das Werkstück eindringenden Ringzacke ermöglicht. Der Glattschnittanteil liegt somit bei nahezu 100%.
Neben dem hohen Glattschnittanteil entsteht gleichermaßen eine geringe Gratbildung.
Das Feinschneiden wird häufig für die Produktion von Teilen wie Zahnriemenrädern, Bremsscheiben, Kupplungsteilen und anderen Präzisionskomponenten verwendet. Der Prozess erfordert spezialisierte Ausrüstung, Werkzeuge und Fachkräfte, was ihn zu einer präzisen und kostspieligeren Methode im Vergleich zu herkömmlichen Schneidverfahren macht.
Das Bild zeigt eine achsensymmetrische Feinschneidesimulation mit dem Simulationstool AFDEX. Dort sind die Neuvernetzung während des Umformvorgangs und die auftretenden plastischen Dehnungen erkennbar. Der eigentliche Schneidvorgang findet zum Ende des vollständigen Feinschneideprozesses statt, so dass der Glattschnittanteil bei nahezu 100% liegt. Das für das Werkstück (Band) verwendete Material ist ein hochlegierter Stahl.
ULAS-E-VAN | Ultraleichte Aufbaustruktur eines elektrischen VANs
Als Teil eines Konsortiums von 9 Partnern aus Industrie und Lehre arbeitet das Ingenieurunternehmen MORPHOTEC aktiv an einem nachhaltigen und hochrelevanten Forschungsprojekt der Automobilindustrie, das im ersten Quartal 2022 begonnen wurde. Anhand von modernsten CAE-Methoden entwickelt MORPHOTEC neue Ultra-Leichtbaulösungen für Karosserie- und Aufbaustrukturen, um der Elektromobilität neue Wege ebnen zu können.
Neben diesen Strukturen soll auch das Batterieträgersystem als Teil der Optimierung weiterentwickelt werden. Im Rahmen dieses Projektes soll dabei das Leergewicht minimiert werden, um die Reichweiten von Elektro-Nfz signifikant zu erhöhen. Zudem wird die Crashsicherheit verbessert. Die folgenden Abschnitte werden das Vorhaben nun näher beschreiben und wiedergeben, welche zugrundeliegenden Ansätze für diese Arbeit gewählt wurden.
Im Rahmen des Forschungsvorhabens „ULAS-E-VAN“ („UltraLeichte AufbauStruktur eines Elektrischen VANs“) werden von 9 Partnern Leichtbaulösungen für die Karosseriestruktur und ein modulares Batterieträgersystem von batterie-elektrisch betriebenen leichten Nutzfahrzeugen (Nfz, Klasse N1 – Ford Transit - BEV) entwickelt. Ford koordiniert das Forschungsprojekt mit einem Gesamtvolumen von 5,8 Millionen Euro, gefördert durch das Bundesministerium für Wirtschaft und Klimaschutz (BMWK):
- Altair Engineering GmbH, Böblingen
- BENTELER Automobiltechnik GmbH, Paderborn
- C-TEC GmbH, Blaustein
- Ford-Werke GmbH, Köln
- Franken Guss GmbH + Co. KG, Kitzingen
- MORPHOTEC, Aachen
- RWTH Aachen University, Lehrstuhl und Institut für Strukturmechanik und Leichtbau (SLA)
- RWTH Aachen University, Institut für Kraftfahrzeuge (ika)
- voxeljet AG, Friedberg
Wird ein leichtes Nfz mit einem E-Antrieb versehen, erhöht sich das Leergewicht durch das hohe Batteriegewicht und die mögliche Nutzlast schrumpft. Um dem entgegenzuwirken, ist es zwingend erforderlich, das Gewicht, speziell bei batteriebetriebenen Lieferfahrzeugen, durch Leichtbaumaßnahmen entscheidend zu reduzieren. Leichtbau ermöglicht die Reichweite zu erhöhen, aber auch bei unveränderter Reichweite die Batteriegröße, das Sekundärgewicht und somit die Batteriekosten zu reduzieren.
Allerdings ist im angestrebten Sektor der E-Nfz die Notwendigkeit eines kostengünstigen Leichtbaus aufgrund der hohen Kostensensibilität des potenziellen Kundenkreises und der relativ geringen Stückzahlen nochmals verschärft.
Hier setzt das Projekt an. Das Konsortium zielt darauf ab, Ultra-Leichtbaulösungen für die Karosserie- und Aufbaustruktur derartiger, batterie-elektrisch betriebener leichter Nfz mit Hilfe moderner CAE-Methoden wie „Simulation-Driven-Design“ und innovativen Fertigungsmethoden zu entwickeln. Dabei finden neben einem speziellen 3D-Druckverfahren – dem 3D-Sand-Form-Drucken – für die Herstellung von Formen für den Eisengussprozess auch großflächige, strukturelle Kunststoffteile Anwendung.
Konstruktiv soll eine Aufbaustruktur in Spanten-Stringer-Bauweise ausgelegt und damit die im Flugzeugbau bewährte Bauweise in den leichten Nfz-Bau mit höheren Produktionszahlen pro Jahr übertragen werden. Die Spanten sollen dabei möglichst einteilig und bionisch-optimiert konstruiert werden. Die Außenhaut wird durch vorgefertigte Kunststoffpaneele gebildet, die mit der Tragstruktur lasttragend verbunden sind.
Im Unterboden soll ein lasttragendes, ultra-leichtes, skalierbares und modulares Batterieträgersystem integriert werden, welches die Karosseriestruktur in Hinsicht auf Steifigkeit, Dauerfestigkeit und Crash funktionell unterstützt.
Durch die eingesetzten Technologien soll eine Gewichtseinsparung in der Größenordnung von bis zu 150 kg auf Gesamtfahrzeugebene erreicht werden und somit eine erhöhte Reichweite bzw. Zuladung ermöglicht werden.
Spezialthemen der CAE-Simulationswelt – Optimierung eines PET Flaschenbodens
In der Pressemitteilungsreihe "Spezialthemen in der CAE-Simulationswelt" gehen wir nunmehr auf die Formoptimierung eines PET Flaschenbodens ein.
Eine PET-Flasche soll möglichst wenig Material benötigen und gleichzeitig dem Gewicht der aufgenommenen Flüssigkeit samt beigemischter Kohlensäure standhalten. Darüber hinaus muss die Flasche in geöffnetem Zustand eine genügende laterale Steifigkeit aufweisen, um sie in der Hand halten zu können sowie beim Transport den axialen Stapellasten in geschlossenem Zustand standhalten. Das vorwiegend verwendete Verfahren zur Herstellung von PET-Kunststoffflaschen ist das Streckblasen.
Ein spritzgegossener PET-Rohling wird hierbei in dem Blasformwerkzeug eingespannt und vorgeheizt. Mittels eines sogenannten Reckdorns wird die Vorform in Längsrichtung und durch zugeführte Druckluft in Umfangsrichtung gestreckt. Dadurch orientieren sich die Molekülketten in biaxialer Richtung was zu einer höheren Festigkeit bei Verminderung der Wanddicke führt. Bei diesem Verfahren wird ein überwiegender Anteil der anfallenden Produktionskosten allein durch das Material bestimmt.
Im Rahmen eines Forschungsprojekts wurde ein PET-Flaschenboden mit dem Ziel der Materialeinsatzminimierung bei Vorgaben für die axiale und laterale Steifigkeit entwickelt. Zum Einsatz kam dabei die Form- und Wanddickenoptimierung. In einem sich anschließenden Forschungsprojekt wird derzeit die Topographieoptimierung an der Gesamtflasche durchgeführt. Nach Abschluss des Projekts erfolgt auch hierzu eine Pressemitteilung.
Bei der Formoptimierung wird die Oberflächenstruktur des PET-Flaschenbodens direkt über die Knotenverschiebungen der Finiten Elemente optimiert. Die Wanddickenoptimierung verändert die Dicken der Finite Elemente respektive der Flaschenwand. Beide Verfahren folgen dem Ziel, Material im Flaschenboden einzusparen, wobei die Verformung des Bodens insbesondere in axialer Richtung der Flasche unter einer definierten Grenze bleiben muss, um die Stabilität der Flasche nicht zu gefährden.
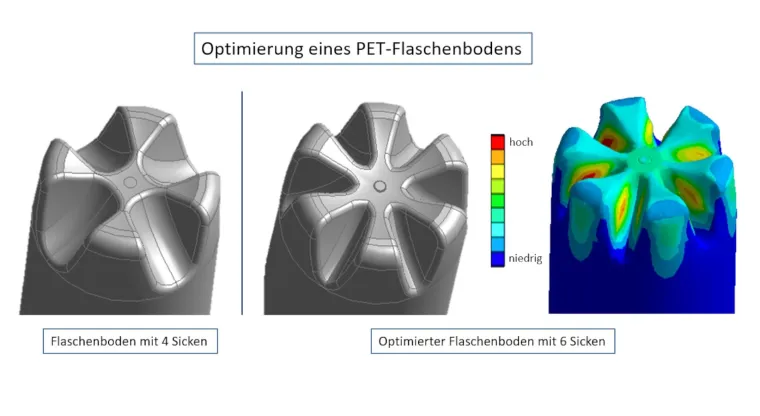
Im Bild links sieht man die Ausgangssituation des PET-Flaschenbodens. Es zeigt das CAD-Modell mit 4 Bodensicken. Die Finite-Elemente-Analyse ergab bei einem maximalen Innendruck von 7 bar zu große Verformungen, die die Stabilität der Gesamtflasche gefährden. Daher wurde eine Bodenstruktur mit 6 Sicken konstruiert, die eine entsprechende Grundstabilität aufweist.
Die Form- und Wanddickenoptimierung wurde schlussendlich an der Bodengeometrie mit 6 Sicken durchgeführt. Im Bild rechts ist das Verformungsergebnis dargestellt, dass den Anforderungen im Hinblick auf eine Grenzverformung genügt. Die Materialersparnis gegenüber der Grundgeometrie mit 5 Bodensicken beträgt 4,2 %, was bei einer Stückzahl der produzierten PET-Flaschen im Millionenbereich erhebliche Rohstoffeinsparungen bedeutet.
Spezialthemen der CAE-Simulationswelt – CHT-Simulation eines fluidgekühlten Hochleistungswiderstands
In der Pressemitteilungsreihe "Spezialthemen in der CAE-Simulationswelt" gehen wir nunmehr auf die CHT-Simulation eines flüssigkeitsgekühlten Hochleistungswiderstands ein.
Bei der Conjugate Heat Transfer-Simulation (CHT-Simulation) handelt es sich um eine Strömungssimulation (CFD) bei der Wärmeübergänge mit einbezogen werden. Dazu erfolgt eine Kopplung der Strömungsgebiete mit angrenzenden Festkörpergebieten. Die Kopplung ermöglicht die Simulation des Wärmeflusses zwischen Fluid und Festkörper. Die Hochleistungswiderstände werden in der CHT-Simulation somit als Festkörper betrachtet, die Wärme an das kühlende Fluid abgeben.
Die Flüssigkeitskühlung der Hochleistungswiderstände dient der Erzielung höherer elektrischer Leistungsdichten und einer geringeren Wärmeabgabe in die Umgebung.
Die Einsatzgebiete von fluidgekühlten Hochleistungswiderständen sind von vielfältiger Natur. Bei Rekuperationssystemen mit flüssigkeitsgekühlten Hochleistungswiderständen wird beispielsweise die elektrische Bremsenergie in Wärmeenergie umgewandelt. Diese Wärmeenergie kann in Heizsystemen wieder genutzt werden.
Als Kühlungsmedium wird oftmals Wasser verwendet. Es kann zu Frostschutzzwecken mit Glykol versetzt werden.
Aufgrund der hohen Leistungsdichte ist bei flüssigkeitsgekühlten Hochleistungswiderständen eine kompakte Bauweise möglich. Es werden vorwiegend Module hergestellt, die in Reihe und/oder parallel zu Widerstandsgruppen zusammengeschaltet werden. Das Leistungsvermögen der einzelnen Module kann in der Größenordnung von mehreren 10 kW liegen.
Die flüssigkeitsgekühlten Hochleistungswiderständen in Modulbauweise bieten einen breiten Einsatzbereich. Sie werden u.a. eingesetzt bei elektrischen Bremsvorgängen, in Kransystemen, bei Betonpumpen, im Bergbaubereich und in Nutzfahrzeugen sowie der Bahntechnik.
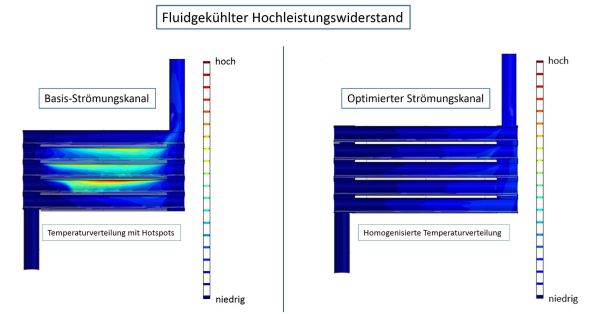
Untersuchungen an Prototypen eines fluidgekühlten Hochleistungswiderstands hatten das Ergebnis, dass eine inhomogene Temperaturverteilung im Kühlsystem mit hohen lokalen Temperaturen vorlag, die insbesondere aufgrund der damit verbundenen thermomechanischen Belastungen zu einer stark reduzierten Lebensdauer des Hochleistungswiderstands führt.
Daher wurden die Strömungsquerschnitte hinsichtlich eines gleichmäßigen Durchflussvermögens bei den einzelnen Widerstandssegmenten mittels CFD-Simulation optimiert.
Das Bild zeigt den Vergleich zwischen Ausgangsgeometrie und optimierter Querschnittsgeometrie.
Das Temperaturfeld und das damit verbundene Kühlungsverhalten konnten durch die Veränderung der Strömungsgeometrie insbesondere in den Übergängen zu den Widerstandselementen homogenisiert werden und gleichermaßen konnte die maximale Temperatur im System signifikant gesenkt werden. Die Lebensdauer und Energieeffizienz des Hochleistungswiderstands sind somit durch den Einsatz der CFD-Simulation signifikant gesteigert worden.
FE-Crashsimulation einer NFZ-Kabine nach ECE R29
In der Pressemitteilungsreihe "Spezialthemen in der CAE-Simulationswelt" gehen wir nunmehr auf die FE-Crashsimulation einer Kabine eines Nutzfahrzeuges nach der ECE R29 ein.
Ein wesentliches Merkmal von FE-Crashsimulationen in der Fahrzeugtechnik ist die Überprüfung der Crashsicherheit. Die Crashsicherheit umfasst die Fähigkeit der Fahrzeugstruktur die Bewegungsenergie beim Aufprall möglichst in plastische Verformungsenergie umzusetzen, wobei der Fahrzeuginnenraum davon weitestgehend unbeeinträchtigt und intakt verbleiben soll. Es ist somit sicherstellen, dass die Fahrzeuginsassen keine Verletzungen insbesondere durch Quetschungen erfahren müssen.
Die FE-Crashsimulation beruht auf der nicht-linearen transienten Finite-Elemente-Simulation. Die zeitschrittweise Aufstellung und Aktualisierung der Finite-Elemente-Systemgleichungen durch numerische Integration und anschließende Lösung dieser Systemgleichungen erfolgt dabei über ein explizites Verfahren.
Bei dem expliziten Lösungsverfahren ist die Wahl der Zeitschrittweite entscheidend für die Genauigkeit der Simulationsergebnisse. Die Zeitschrittweite sollte entsprechend klein gewählt werden. Die bei der FE-Crash-Simulation hingegen max. mögliche Zeitschrittweite wird durch die Elementgröße des kleinsten Elements im Finite-Elemente-Modell bestimmt. Die Zeitschrittweite errechnet sich aus der Wellenausbreitungsgeschwindigkeit (beispielsweise bei einer Schockwelle) im Material und der Elementgröße. Somit ist bei der Finite-Elemente-Vernetzung der Fahrzeugstruktur zu beachten, dass die Elementierung keine zu kleinen Elementgrößen aufweist, da dies zu sehr großen Rechenzeiten führen kann; hierbei sollte zur Absicherung eine Konvergenzanalyse durchgeführt werden, die untersucht ab welcher Elementgröße keine signifikanten Änderungen der berechneten Verformungen und Dehnungen mehr auftreten.
Nutzfahrzeuge respektive Zugmaschinen, die wie in Europa üblich ohne langen Frontverbau konstruiert und produziert werden, besitzen den Nachteil, dass das Fahrerhaus nur über einen kurzen Deformationsweg bei einem frontalen Aufprall verfügt. Beim frontalen Crash ist daher sicherzustellen, dass das Fahrerhaus ohne Frontverbau einen genügenden Überlebensraum für die Insassen gewährleistet.
Die ECE (Economic Commission for Europe) Regelung R29 dient hierbei dem Schutz der Insassen des Fahrerhauses von Nutzfahrzeugen. Die Prüfung nach ECE R29 umfasst drei Prüfungen. Bei Prüfung A wird untersucht, wie sich das Fahrerhaus nach einem Frontalaufprall deformiert. Prüfung B betrifft die Festigkeit der Frontsäulen (Einschlag eines Pendels mit einer kinetischen Energie von 29,4 kJ) und bei Prüfung C wird die Deformation des Daches unter einer Dachlast von 10 t ermittelt.
Voruntersuchungen an der bestehenden Fahrerhausstruktur haben ergeben, dass der Crashtest der entsprechend Prüfung A durchgeführt wird, kritisch ist. D.h., es wurde die Möglichkeit von Verletzungen im Fußraum der Fahrerkabine festgestellt.
Um aufwendige weitere Tests an der realen Kabine zu vermeiden, wurde die FE-Crashsimulation für die Prüfung A eingesetzt.
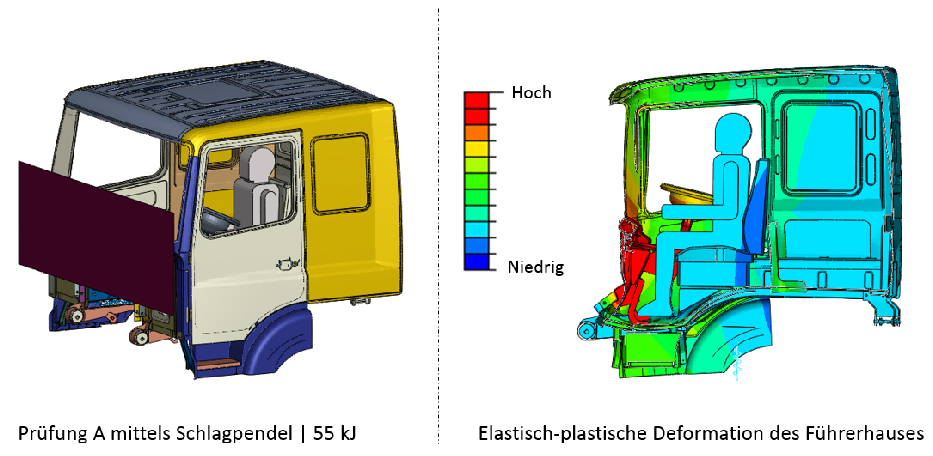
Das dieser Pressemitteilung angehängte Bild zeigt auf der linken Seite den Versuchsaufbau für die Prüfung A (Frontalaufprallprüfung). Das Schlagpendel trifft bei dieser Prüfung mit einer definierten kinetischen Energie von 55 kJ auf das Fahrerhaus. Auf der linken Seite ist die Deformation des Führerhauses (Schnittdarstellung) erkennbar. Es ist ersichtlich, dass die Struktur im Bereich des Fußraumes zu stark deformiert, so dass Verletzungen des Fahrers an Füssen und Beinen erfolgen würden. Auch bewegt sich aufgrund der Strukturnachgiebigkeit die Lenksäule in Richtung des Oberkörpers des Fahrers, was zu zusätzlichen Verletzungen führen würde.
Es wurden daher im Fußraum Maßnahmen zur Erhöhung der lokalen Struktursteifigkeit und somit zur lokalen Verformungsreduzierung vorgenommen, die sicherstellen, dass keine Verletzungen des Fahrers auftreten können.
FE-Simulation einer KFZ-Türdichtung
In der Pressemitteilungsreihe "Spezialthemen in der CAE-Simulationswelt" gehen wir nunmehr auf die FE-Simulation einer elastomeren KFZ-Türdichtung ein.
Elastomere werden in verschiedensten Bereichen eingesetzt. Man findet sie beispielsweise wieder in KFZ-Reifen, Antriebsriemen, Schwingungsdämpfern, Dichtungen (Profildichtungen, O-Ringe, Membrandichtungen, Balgdichtungen und andere Geometrien zur Abdichtung). Geschäumte Elastomere werden als Vibrationsdämpfer und zur Wärme- und Schalldämmung verwendet.
Ein Elastomer besteht im Wesentlichen aus Naturkautschuk. Naturkautschuk weist in seinem amorphen Zustand eine hohe Zähigkeit auf und ist dabei selbstverklebend. Daher ist Naturkautschuk zumeist nicht einsetzbar in technischen Anwendungen.
Daher wurde ein Verfahrensprozeß gesucht, der aus dem nicht verwendbaren Naturkautschuk einen technischen Werkstoff hervorbringt. Charles Goodyear erfand im Jahre 1839 durch einen glücklichen Zufall den Prozess der Vulkanisation bei dem eine Schwefel-Kautschuk-Mischung auf eine heiße Herdplatte fiel und dabei ein unter mechanischer Last elastisch verformbares Material entstehen ließ.
Die langkettigen Makromoleküle des Naturkautschuk werden durch Hinzugabe von Schwefel unter Einsatz von Druck und Wärmeenergie untereinander durch Elektronenpaarbildungen vernetzt. Es entsteht ein elastisch hochdehnbares Material.
Heutzutage existiert eine große Variationsbreite an Kautschukmischungen bei Elastomeren (bestehend aus Füllstoffen, Weichmachern und Chemikalien) für die unterschiedlichsten Anwendungen. Zudem hat der Mischvorgang und die Fertigung beispielsweise durch Spritzgießen oder Extrusion eine signifikanten Einfluss auf das spätere mechanische und thermische Elastomerverhalten.
Gehen wir nunmehr auf das eigentliche Thema dieser Veröffentlichung ein, die FE-Simulation einer KFZ-Türdichtung. Die wesentliche Aufgabe der Türdichtung als Berührdichtung ist das Verhindern ungewollter Stoffübergänge (insbesondere Feuchtigkeit) in den Innenraum des KFZ. Die Dichtung besteht vorwiegend aus EPDM. EPDM (Ethylen-Propylen-Dien-Kautschuk; M-Gruppe) besteht aus synthetischem Kautschuk, der bedingt durch die Knappheit an natürlichem Kautschuk zu Anfang des letzten Jahrhunderts entwickelt wurde. EPDM besitzt eine gute Alterungsbeständigkeit auch unter UV- und Ozonbelastung. EPDM weist zudem eine gute klimatische, thermische und chemische Beständigkeit auf. Zudem verfügt das Material über eine hohe Elastizität. EPDM ist daher der am meisten verwendete Werkstoff in der Automobilindustrie bei Dichtungsbauteilen.
Türdichtungen werden zumeist im Extrusionsverfahren hergestellt. Dabei stellt die Härte des Elastomers (SHORE A) den Werkstoffparameter dar, der das mechanische Verhalten des Produkts im Wesentlichen bestimmt.
Elastomere wie auch EPDM verhalten sich hyperelastisch. Die nichtlinearen Dehnungen bleiben bis zu mehreren hundert Prozent reversibel. Um das nichtlineare Materialverhalten zu erfassen sind entsprechende Materialmodelle erforderlich. Bei der hier vorgestellten FE-Simulation der Türdichtung wird das Mooney-Rivlin-Materialmodell verwendet. Bei den auftretenden Dehnungsgrößen der Türdichtungen ist die Beschreibungsgüte des Modells entsprechend gut.
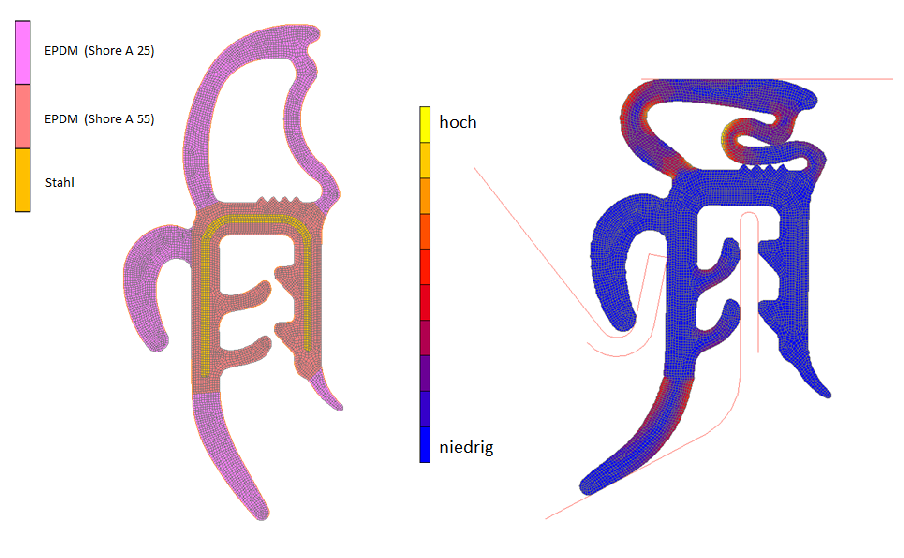
Das dieser Pressemitteilung angehängte Bild zeigt auf der linken Seite die Materialverteilung in der Türdichtung. Die Lippenbereiche respektive Dichtungsbereiche zwischen Tür und Karosserie (lila eingefärbt) bestehen aus einem weicheren geschäumten Material mit der Shore A Härte 25. Die Bereiche um den Stahlträger der Dichtung (gelb eingefärbt) bestehen aus einem Material mit der Shore A Härte 55. Die Materialverteilungen wurden in Optimierungsschleifen mittels FEM-Simulation ermittelt. Ziel war dabei die Erzielung der benötigten Schließkraft respektive Dichtungsdruck in den Abdichtungsbereichen bei ertragbaren Materialbelastungen. In der rechten Seite sind die max. Hauptdehnungen bei größtmöglicher Verformung der Dichtung dargestellt. Die Hauptdehnungen betragen im oberen Lippenbereich mehr als 30%, was beim verwendeten EPDM unkritisch ist. Die ausgewertete Schließkraft der Dichtung liegt im vorgegebenen Sollbereich.
Simulation und Optimierung der Kontaktpressung in Wälzlagern
In der Pressemitteilungsreihe "Spezialthemen in der CAE-Simulationswelt" gehen wir nunmehr auf die Kontaktpressung in Wälzlagerungen ein, die möglichst minimiert werden sollte, um eine hohe Lebensdauer des Wälzlagers zu erzielen.
Im Speziellen betrachten wir ein Kegelrollenwälzlager. Dieses Simulationsbeispiel dient als Grundlage dafür, wie die kritische Pressung in den Wälzlagerelementen minimiert werden kann.
Die zu optimierenden Kegelrollenlager werden in einem einstufigen Getriebe eingesetzt, das zu der Antriebseinheit eines Hochgeschwindigkeitszuges gehört; sie lagern dort die Abtriebswelle. In Kooperation mit einem Industriepartner, der ermüdungskritische Messungen an den Wälzlagern übernahm, wurde die Simulation und Optimierung der Kontaktpressungsverteilung zwischen Kegelrolle und Lagerinnen- respektive -außenring in zwei Wälzlagern durchgeführt.
Bei den untersuchten Kegelrollenwälzlagern liegen eine ermüdungskritische Anwendung bei hohen Drehzahlen und überwiegend moderate Lasten vor.
Zeitweise treten jedoch signifikante Extremlasten im Betrieb des Zuges auf.
Darüber hinaus sind relativ große Verformungen von Welle und Gehäuse auf Grund von Leichtbau zu verzeichnen.
Wesentliche Kriterien für die Gestaltung der Kegelrollen sowie des Innen- und Außenrings sind die Vermeidung von Kantentragen bei den o.a. Extremlasten und eine möglichst homogene Pressungsverteilung, die unterhalb der zulässigen Druckspannung der verwendeten Materials liegt. Werden hierbei Materialbelastungsgrenzen überschritten, so kann die Laufbahn des Lagers geschädigt werden, was eine deutliche Reduzierung der Lagerlebensdauer mit sich bringt.
Bei der Simulation der Kontaktpressungen im Wälzlager wurde auf die Finite-Elemente-Modellierung besonderes Augenmerk gelegt. Erforderlich sind hohe Netzdichten im Kontaktbereich für eine gute Erfassung der Kontaktpressung und niedrige Netzdichten im übrigen Modellbereich, um die Rechenzeit in akzeptablen Zeiträumen zu halten.
Die Basisgeometrie der Lagerringe und Kegelrollen führt unter maximaler Betriebslast zu hohen Kantenpressungen im Lager. Die Optimierung der Profilierungen (Balligkeiten) führte zu einer verbesserten sowie verminderten Pressungsverteilung und zur Beseitigung der Kantenpressung (vgl. Bild dieser Pressemitteilung). Damit verbunden ist eine deutliche Erhöhung der Lebensdauer des Kegelrollenlagers.
Die durchgeführten Simulationsrechnungen waren Teil eines umfangreichen Freigabeprozesses für die Wälzlager von Seiten des Kunden. Neben der Optimierung der Geometrie gehörten dazu die Verbesserung der Werkstoffeigenschaften und die Produktvalidierung durch realitätsnahe Lebensdauerversuche, in denen die Eignung der Lager für diese Anwendung verifiziert werden konnte.
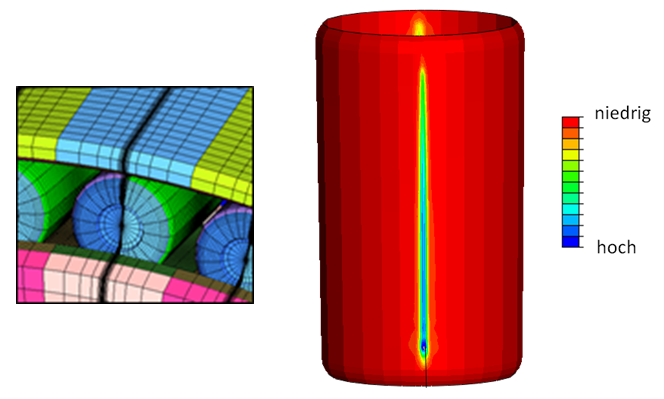
Rissbildung bei Kunststoffprodukten durch Benetzung mit Flüssigkeiten
In der Pressemitteilungsreihe "Spezialthemen in der CAE-Simulationswelt" gehen wir nunmehr auf das vergrößerte Rissbildungspotential bei Kunststoffprodukten durch die Benetzung mit Flüssigkeiten ein.
Bei den verschiedenen Kunststoffgruppen (Thermoplaste, Elastomere, Duroplaste) zeigen insbesondere die Thermoplaste eine signifikante Gefügeänderung durch eine Benetzung mit Flüssigkeiten. Einen starken Einfluss auf die Kristallitstruktur des Gefüges durch Benetzung zeigen dabei die Polyethylene. Daher wird nunmehr auf die kritische Benetzung von Polyethylen mit Flüssigkeiten näher eingegangen.
Kunststoffe aus Polyethylen werden in der Verpackungsindustrie, der Medizintechnik, der Bauindustrie und anderen Bereichen eingesetzt, die die besonderen Eigenschaften dieses Kunststoffs (niedrige Dichte, gute Verarbeitbarkeit, günstiger Materialpreis) nutzen.
Bei der Auslegung von Kunststoffprodukten aus Polyethylen ist die besondere Empfindlichkeit gegenüber einer Benetzung mit Flüssigkeiten (Wasser, Öle, Chemikalien u.a.) zu berücksichtigen. Aufgrund der Benetzung findet eine Quellung des Kunststoffs und eine damit verbundene Rissförderung statt, die insbesondere durch den Kristallinitätsgrad maßgeblich bestimmt wird. Während Polyethylene mit einer hohen Dichte (PE-HD) respektive Kristallinitätsgrad beständiger sind, nimmt die Rissförderung durch Benetzung bei niedrigeren Dichten (PE-LD ) stärker zu. Noch höhere Dichten liegen beim PE-UHMW und noch niedrigere Dichten beim PE-LLD vor. Aufgrund der Rissförderung durch Netzmitteleinfluss beginnt die Rissbildung bereits weit unterhalb der zulässigen Werkstoffbeanspruchungen ohne Netzmitteleinfluss.
Mittels FEM-Simulationen können die Spannungen im Kunststoffprodukt ermittelt werden. Dabei sind die entsprechenden Randbedingungen für die FEM-Berechnungen festzulegen. Das sind beispielsweise Lagerungsbedingungen, Lasten und Temperaturwechsel. Die materialspezifischen Parameter wie Elastizitätsmodul und Poissonzahl sind bei einer rein linear-mechanischen FEM-Simulation zusätzlich zu definieren. Bei nichtlinearen FEM-Berechnungen sind die nichtlinearen Materialeigenschaften und Randbedingungen zu berücksichtigen.
In einem Kundenprojekt wurden die mechanischen Spannungen eines medizinischen Produktes aus LLDPE zur Aufnahme von DNA-Proben aufgrund der Befüllung und der Montagesituation ermittelt. Im Kunststoffprodukt befindet sich bei der Analyse eine Lösung aus Alkohol, die den Kunststoff LLDPE stark quellen lässt. Es ergaben sich Schwachstellen im Bereich der Verrippungen, die erhöhte mechanische Spannungen aufweisen. Durch eine Gestaltoptimierung der Rippenanbindung an die Behälterwand konnten die mechanischen Spannungen auf ein unkritisches Maß reduziert werden, wobei die durch die Materialquellung starke Reduzierung der ertragbaren Spannungen berücksichtigt wurde. Der Kunde von MORPHOTEC hat die Ergebnisse der FEM-Simulationen anschließend in Bauteilversuchen validieren können. Es ergab sich kein Bauteilversagen mehr aufgrund des Materialquellens. Das Bild in dieser Veröffentlichung zeigt die unkritischen von Mises Spannungen nach der Gestaltoptimierung der Rippenanbindung in die Behältniswand.
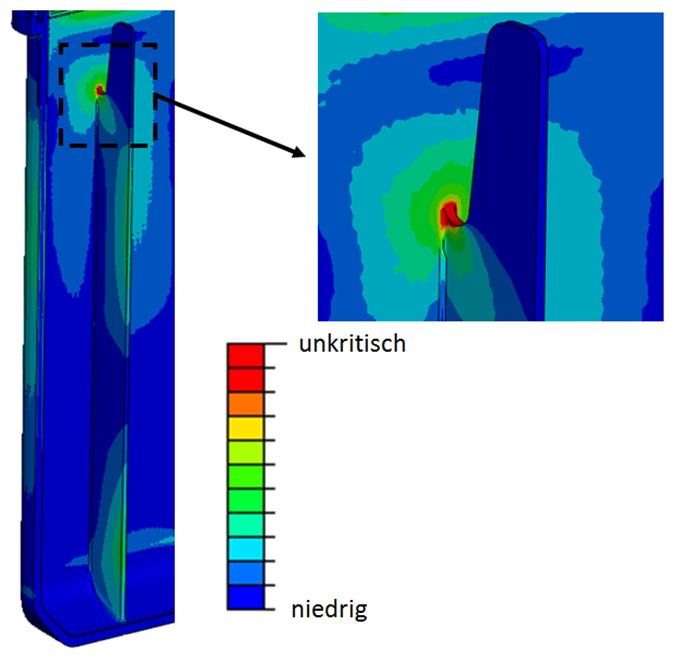
Produktkosten senken durch CAE-Simulationen - Topologieoptimierung eines Hauptlagerdeckels
In der Pressemitteilungsreihe "Produktkosten senken durch CAE-Simulationen" gehen wir nunmehr auf die Auslegung eines Lagerdeckels unter Verwendung der Topologieoptimierung ein.
Die Topologieoptimierung ist eine Methode im Entwicklungsprozess das optimale Bauteil zu entwerfen, wobei Verformungs- und Gewichtsrestriktionen zu beachten sind.
Optimierungen werden derzeit immer noch vorwiegend auf Basis von Erfahrungswerten und Intuition des Entwicklungsingenieurs durchgeführt, was oftmals zu Produkten führt, bei denen das Potential der eingesetzten Materialien nicht vollumfassend genutzt wird.
Heutzutage lässt sich jedoch mittels numerischer Optimierungsverfahren ein optimalesProduktdesign entwerfen. Das hierbei genutzte Verfahren zur Findung der besten Materialeffizienz ist die Topologieoptimierung.
Die Topologieoptimierung beinhaltet, eine zur Verfügung stehende Materialmenge innerhalb eines festgelegten Raums (Bau- oder Designraum) so zu verteilen, dass eine bestimmte Zielfunktion ihr Optimum erreicht.
Mögliche Zielfunktionen sind die Minimierung des Gewichts, die Minimierung der Nachgiebigkeit respektive Verformung des Bauteils und/oder die Minimierung von Spannungen im Bauteil.
Die Topologieoptimierung erfolgt nach folgender Vorgehensweise: Der Konstrukteur muss sich zunächst Gedanken über den maximal zur Verfügung stehenden Produktbauraum und über die Modellrandbedingungen (Lastfall, Einspannungen und Kontaktbedingungen) machen.
Diese Daten werden in ein FE-Modell (FE = Finite Elemente) des Bauraumes umgesetzt.
Die Topologieoptimierung dient im Wesentlichen der Reduzierung des Volumens des Bauteils, wobei seine Steifigkeit sich nicht vermindern oder sogar verbessern soll.
Die Maximierung der Steifigkeit ist äquivalent mit der Minimierung der gesamten Dehnungsenergie im Bauteil.
Bei einer Topologieoptimierung wird Material aus dem zu optimierenden Modell an einer Stelle entfernt und an anderer Stelle auch hinzugefügt. Dies erfolgt über die Änderung der Steifigkeit (Dichtefunktion) der finiten Elemente, so dass man die Dichte des Finiten Elementes als Designvariable betrachten kann.
Elemente die eliminiert werden müssen, haben die Steifigkeit respektive Dichte Null. Tragende Elemente haben die maximale, materialabhängige Steifigkeit und Dichte.
Während des Laufs einer Topologieoptimierung wird die Steifigkeit der Elemente so lange automatisch verändert, bis die Restriktionen (beispielsweise Verformungsgrenzen) und das Optimierungsziel (z.B. die Minimierung des Materialeinsatzes) erfüllt sind.
Das Ergebnis der Topologieoptimierung ist eine nicht stetige Beschreibung der Bauteiloberfläche und muss daher insbesondere bei komplexen Bauräumen interpretiert werden. Die Erfahrung dazu liegt bei MORPHOTEC aufgrund einer Vielzahl von in diesem Bereich durchgeführten Projekten vor.
Der Topologieoptimierung kann eine automatische Formoptimierung (finale Radienoptimierung) nachgeschaltet werden, die dafür sorgt, dass die Spannungen in Radien/Verrundungen noch etwas weiter verringert werden.
Das dieser Pressemitteilung angehängte Bild zeigt die Optimierung eines Lagerdeckels, der insbesondere die aus dem Verbrennungsdruck resultierenden Lagerkräfte in einem PKW-Motor aufnehmen muss. Aufgrund der hohen Stückzahlen in der Automobilindustrie ist hier selbstverständlich ein optimaler respektive minimaler Materialeinsatz gefragt. Das Bild stellt die von Mises Spannungen der topologieoptimierten Konstruktion(symmetrischer Anteil) dar.Das optimale Design des Lagerdeckels genügt den Anforderungen nach minimalem Einsatz bei unkritischen Spannungen und Verformungen des Lagerdeckels in vollem Umfang. Die Materialeinsparung beträgt 14,2 %.
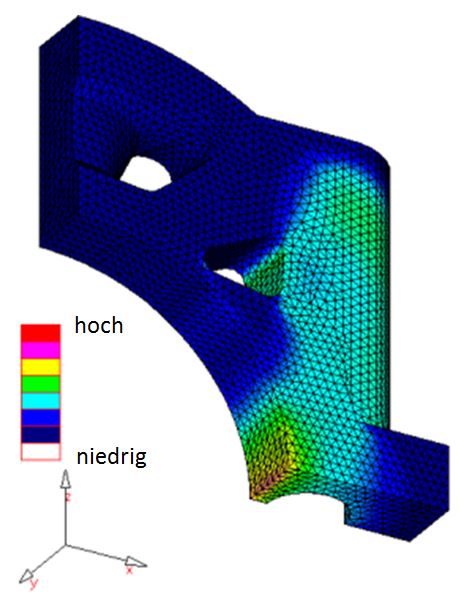
Produktkosten senken durch CAE-Simulationen - Optimierte Umströmung eines Elektrofahrzeuges
In der Pressemitteilungsreihe "Produktkosten senken durch CAE-Simulationen" gehen wir nunmehr auf die optimierte Umströmung eines Elektrofahrzeuges ein.
Die numerische Strömungsmechanik (CFD - computational fluid mechanics) ist ein Verfahren zur Lösung der strömungsbestimmenden Gleichungen (Navier-Stoke, Euler und/oder Potential). Die CFD-Simulation ist eine effiziente und kostengünstige Methode zur Ermittlung verschiedenster Strömungsvorgänge wie z.B. bei der Umströmung und/oder Durchströmung von Fahrzeugen (straßen-, schienen-, luft- oder wassergebunden) oder bei Innenströmungen von Abgassystemen, Klimatisierungssystemen und Gebäuden.
Die CFD-Simulation wird bereits seit Jahren in den unterschiedlichsten Bereichen der Großindustrie eingesetzt. Im Bereich der KMU beginnt der Einzug der CFD-Simulationstechnologie seit einigen Jahren fortzuschreiten; jedoch gibt es bei den KMU weiterhin Vorbehalte, die zumeist unbegründet sind; hier sei auf unsere Pressemitteilung "Produktkosten senken durch CAE-Simulationen" verwiesen.
Die Umströmung des hier beschriebenen entwickelten Elektrofahrzeuges umfasst die Anströmung der Fahrzeugfront und damit verbundenen Strömungsteilung sowie das Zusammenführen der geteilten Strömung am Fahrzeugheck. Es wurde eine strömungsgünstige Fahrzeugkontur des Elektrofahrzeuges mit einem allmählich abfallenden Heck entwickelt, die der Strömung einen minimalen Widerstand entgegensetzt. Fahrzeuge mit Steilheck hingegen weisen einen ungünstigen Strömungsabriß am Heck auf, der vermieden werden sollte, da er große Strömungstotgebiete und damit verbundene verlustreiche Luftverwirbelungen erzeugt. Auf die Vorzüge eines Steilhecks raumtechnischer Art soll an dieser Stelle nicht eingegangen werden. Bei der Elektroautoentwicklung hat die Reduzierung des Strömungsverlustes oberste Priorität, um die Reichweite einer Akkuladung zu maximieren.
Die aufgrund entsprechend hoher Reynoldszahlen (die kritische Reynoldszahl gibt die Grenze zwischen ruhiger laminarer und turbulenter Strömung an) auftretenden Strömungsturbulenzen wurden mit einem Standardturbulenzmodell (k-ε-Modell) in der Simulation erfasst, wobei k die turbulente kinetischen Energie und ε die isotrope Dissipationsrate der Strömung darstellen.
Die Optimierung der Außenströmung des Elektrofahrzeuges diente im Wesentlichen der Verbesserung des Luftwiderstandes, wobei Auf- und Abtrieb ebenfalls zu berücksichtigen waren. Der Luftwiderstand wird durch den dimensionslosen Luftwiderstandbeiwert cw ausgedrückt, der das Verhältnis von Luftwiderstandskraft zur an- und umströmten projizierten Fahrzeugfläche (Stirnfläche) multipliziert mit dem Staudruck beschreibt. Das Ergebnis der Optimierung der widerstandsbestimmenden Fahrzeugaußenkontur ergab einen Luftwiderstandsbeiwert nahe 0,2, was einen entsprechend geringen Leistungsverlust bedingt durch den Luftwiderstand des Elektrofahrzeuges bedeutet. Die Abbildung zeigt die Darstellung der Umströmung des Elektrofahrzeuges anhand von Stromlinien. Es ist ersichtlich, dass die Strömung im Heckbereich erst spät ablöst, was einen deutlich geringeren Strömungsverlust ergibt. Die Ermittlung des Luftwiderstandsbeiwertes anhand der durchgeführten CFD-Simulationen wurde abschließend im Windkanalversuch verifiziert.
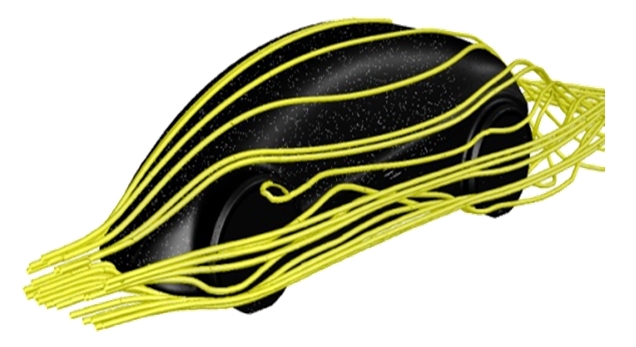
Produktkosten senken durch CAE-Simulationen - Optimale Tiefziehwerkzeuge durch Finite-Elemente-Simulationen
In der Pressemitteilungsreihe "Produktkosten senken durch CAE-Simulationen" gehen wir nunmehr auf die optimale Gestaltung von Tiefziehwerkzeugen unter Einsatz der Finite-Elemente-Simulation ein.
Die Gestaltung von Tiefziehwerkzeugen für die Produktion von Tiefziehteilen ist eine komplexe Aufgabe. Innerhalb des Konstruktionsprozesses müssen eine Vielzahl von Parametern festgelegt und Gestaltungsrichtlinien beachtet werden.
Nach DIN 8584 bedeutet Tiefziehen das Zug-Druck-Umformen eines Blechzuschnitts (je nach Werkstoff auch einer Folie oder Platte, eines Ausschnitts oder Abschnitts) zu einem Hohlkörper oder eines Hohlkörpers zu einem Hohlkörper mit kleinerem Umfang ohne beabsichtigte Veränderung der Blechdicke.
Eine Veränderung der Blechdicke ist jedoch oftmals nicht vermeidbar, sollte aber eng toleriert werden. Das Tiefziehen wird im Allgemeinen in drei verschiedene Verfahren unterteilt. Das Tiefziehen mit Werkzeugen, mit Wirkmedien und mit Wirkenergie. Beim Tiefziehen mit Wirkmedien existieren kraftgebundene sowie energiegebundene Wirkungsweisen. Das Tiefziehen mit Werkzeugen verwendet zum einen starre Werkzeuge und zum anderen nachgiebige. In der industriellen Fertigung wird vorwiegend das Tiefziehen mit starren Werkzeug angewendet.
Die Schwierigkeiten beim Tiefziehen sind vielfältig. Die Effizienzsteigerung bei der Entwicklung des Tiefziehverfahrens wird deutlich, wenn insbesondere die beiden Vorgehensweisen - ohne und mit Einsatz der Simulation - gegenübergestellt werden. Die durchzuführenden Schritte bei der Tiefziehverfahrensentwicklung sind wie folgt:
Zunächst ist das Bauteil zu gestalten. Dies geschieht heutzutage vorwiegend in einem 3D-CAD-Programmsystem wie SolidWorks oder Catia, wobei eine tiefziehgerechte Gestaltung zu beachten ist (keine engen Radien und geeignete Bauteiltiefen). Anschließend erfolgt die Werkzeugkonzeption. Hier wird festgelegt, ob Niederhalter vorgesehen werden müssen, wie die Zuschnittgeometrie, der Stempel sowie die Matrize zu gestalten ist und ob in mehreren Stufen tiefgezogen werden muss.
Bei der Werkzeugkonzeption können bereits erste Tiefziehsimulationen mit etwas vereinfachter Bauteilgeometrie die Festlegung der oben genannten Punkte der Konzeption absichern. Im Weiteren wird die Werkzeugkonstruktion und -fertigung (bestehend aus Stempel, Matrize, Zuschnitt und eventuellen Niederhaltern) durchgeführt und die Nullserie produziert.
An dieser Stelle muss erläutert werden, dass ohne Einsatz der Tiefziehsimulation, die Schritte Werkzeugkonzeption, -konstruktion, -fertigung und die Nullserienfertigung ein ausgesprochen iterativer Prozess ist. Oftmals wird während der Nullserienfertigung schließlich festgestellt, dass die Produktqualität wegen Fehlern in der Werkzeugkonzeption und -konstruktion nicht ausreicht. Dies muss überarbeitet werden, zudem ist oftmals ein vollständig neues Werkzeug zu fertigen.
Bei Einsatz der Tiefziehsimulation werden jedoch entsprechende Fehler frühzeitig erkannt. Es müssen keine Schleifen in der Werkzeugentwicklung durchgeführt werden.
Die Abbildung zeigt ein Tiefziehwerkzeug für die A-Säule (innen) eines Neufahrzeugs einschließlich der Werkstoffdehnungen nach dem mit dem expliziten FE-Programmsystem Abaqus Explicit simulierten Tiefziehvorgang. Bei diesem Tiefziehwerkzeug konnte auf Niederhalter verzichtet werden.
Ermöglicht wurde dies durch eine komplexe Gestaltung des Blechzuschnitts mittels der Tiefziehsimulation, wobei ST-14 das verwendete Material ist. Die Blechzuschnittgeometriegestaltung verhindert eine Faltenbildung ohne den Einsatz von Niederhaltekräften. Insgesamt konnte bei diesem Entwicklungsprojekt eine 30-prozentige Kostenreduktion gegenüber der früheren Entwicklung ohne Umformsimulation erreicht werden. Die Tiefziehsimulation dient somit der deutlichen Kostenreduzierung bei der Tiefziehwerkzeugeentwicklung.
Das Werkzeugkonzept kann mittels der Tiefziehsimulation vor der Hardwareerstellung festgelegt werden (im Einzelnen sind das vorwiegend die Zuschnittgeometrie, das einzusetzende Material, eventuelle Niederhalter, der benötigte Umformkraftverlauf und die Zahl der Tiefziehstufen). Die Probleme während des Umformprozesses werden vor der Werkzeugkonstruktion erkannt (beispielsweise Bodenreißer, Längs- und Umfangsrisse und Faltenbildungen). Die Finite-Element-Tiefziehsimulation stellt somit ein Werkzeug dar, das eine signifikante Effizienzsteigerung beim Konstruktionsprozess des Tiefziehwerkzeugs ermöglicht.
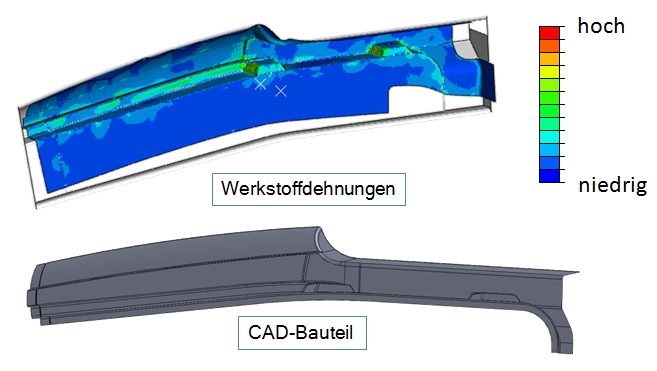
Produktkosten senken durch CAE-Simulationen - Auslegung von Schnapphaken mittels FEM
In der Pressemitteilungsreihe "Produktkosten senken durch CAE-Simulationen" gehen wir nunmehr auf die Auslegungen von Schnapphaken unter Einsatz der Finite-Elemente-Simulation ein. Schnapphaken sind ein beliebtes Verbindungselement in der Kunststofftechnik. Mit Hilfe eines Schnapphakens, der in eine entsprechende Nut des zu fügenden Bauteils einhakt, lassen sich kraftschlüssige Verbindungen von Kunststoffbauteilen auf geometrisch relativ einfache Weise herstellen. Der Schnapphaken besteht in der Regel aus einer balkenförmigen Geometrie und weist am freien Ende einen Schnapphakenkopf auf, der eine Schnapphöhe (Hinterschnitt) auf Basis des dortigen Balkenhöhensprungs zur Erstellung der Verbindung besitzt. Am anderen Ende wird der Schnapphaken an der Bauteilgeometrie aus Kostengründen üblicherweise stoffschlüssig angebunden.
Bei der Auslegung der Schnapphakengeometrie gilt es die Parameter Länge, Höhe und Hinterschnitt des Schnapphakens im Hinblick auf die Halte- respektive Fügekraft sowie die Materialdehnungsgrenze zu optimieren. Darüber hinaus ist die Ausrundung der Schnapphakenanbindung in der Weise zu optimieren, dass die auftretenden Kerbspannungen in der Schnapphakenanbindung nicht werkstoffkritisch werden. Hier ist der Schwachpunkt einer analytischen Auslegung zu sehen. Bei der analytischen Berechnung der Schnapphakengeometrie wird im Bereich der Festlegung des Ausrundungsradius mit Formfaktoren, die die Nennspannungserhöhung im Balken aufgrund die Kerbwirkung in der Anbindung bestimmen, gearbeitet. Diese mit einer entsprechenden Ungenauigkeit behafteten Formfaktoren beruhen auf empirischen Gleichungen, die das Verhältnis Ausrundungsradius zu Balkenhöhe (r/h) als Variable beinhalten und experimentell kalibriert werden müssen. Insbesondere bei Abweichung der Anbindungsgeometrie von der der Standardanbindung (vertikal oder horizontal bei konstanter Balkenhöhe) werden die empirisch ermittelten Kerbspannungen weiter ungenauer. Dies bedeutet, dass die Schnapphakengeometrie mit entsprechend hohen Sicherheitsfaktoren in Bezug auf die Kerbspannungen ausgelegt werden muss, was eine optimale Materialausnutzung zunichtemacht.
Hier ist der Einsatz der Finite-Elemente-Simulation gefordert, die eine deutlich verbesserte Materialausnutzung liefert. Eine mithin optimale Materialausnutzung ist unter Hinzunahme von Optimierungsalgorithmen, die auf den Finite-Elemente-Simulationen aufsetzt, erzielbar. Zur automatischen Optimierung wird es von uns entsprechende Pressemittleilungen in der Zukunft geben.
Das Bild dieser Pressemitteilung zeigt einen Schnapphaken, der aus funktionstechnischen Gründen einen gestuften Balkenquerschnitt aufweist und somit einer analytischen Spannungsberechnung nicht zuführbar ist. Mittels Finite-Elemente-Simulationen wurde unter Berücksichtigung der Werkstoffspannungsgrenze die minimal benötigte Ausrundungsradiusgrösse bestimmt. Als Material kommt ein faserverstärkter Kunststoff zum Einsatz, der aufgrund der niedrigen zulässigen Dehnungsgrenzen, die Auslegung des Schnapphakens zusätzlich erschwert.
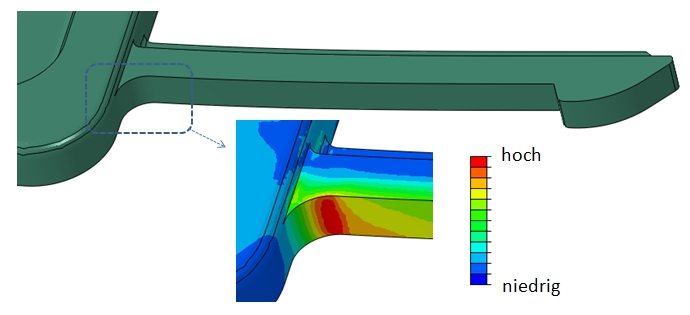
Produktkosten senken durch CAE-Simulationen
In der Phase der Produktentwicklung werden die späteren Produktionskosten zu einem wesentlichen Anteil mit festgelegt. In der Gestaltung eines neuen Produkts werden insbesondere die Produktgeometrien und Produktmaterialien oftmals auf Basis von entsprechenden Erfahrungen durch Konstrukteure entwickelt respektive definiert; ggf. erfolgen noch Überschlagsberechnungen der vielfältigen Belastungen, denen das Produkt im späteren Gebrauch ausgesetzt wird. Mit dieser überholten Herangehensweise, die viele teure Versuch-und-Irrtum Schleifen zwangsläufig mit sich bringt, können insbesondere die Material- und Energieeinsparmöglichkeiten nicht im vollen Umfang ausgenutzt werden. Teure Werkzeugänderungen aufgrund von Fehlern im Produktdesign werden bei der konventionellen Produktentwicklung erst nach der Entwicklung entdeckt. Hier ist der Einsatz der CAE-Simulation insgesamt gefordert. In der Automobilindustrie seit Jahrzehnten etabliert, findet die CAE-Simulation jedoch in die Entwicklungsabteilungen vieler insbesondere mittelständischer Unternehmen weiterhin nur langsam Einzug. Es existieren oftmals Vorbehalte, die jedoch insgesamt nicht fundiert sind. Einige Vorbehalte sind beispielsweise die zusätzlich angenommene Zeit für die CAE Simulation, erhöhte Kosten der Entwicklung und schwerverständliche Ergebnisse der CAE-Simulation. Es ist aber gerade eben die CAE-Simulation, die Entwicklungskosten und -zeiten in der Summe senkt. Darüber hinaus sind die Ergebnisse der CAE Simulation von erfahrenden Spezialisten der MORPHOTEC entsprechend an den Kunden vermittelbar.
Zur CAE-Simulation zählen im weitestenden Sinne die FEM (Finite-Elemente-Methode), die Mehrkörpersimulation (MKS) sowie die Strömungssimulation (CFD: computational fluid dynamics). Die FEM wird vorwiegend zur Berechnung von mechanischen und thermomechanischen Belastungen sowie in der Elektro- und Magnetostatik eingesetzt. Die MKS-Simulation befasst sich mit Mehrkörpersystemen, die große quasistatische oder dynamische Bewegungen durchführen. Die Strömungssimulation wird bei Außen- und/oder Innenströmungen (beispielsweise bei Fahrzeugumströmungen, Abgasströmungen und Luftkühlungen) eingesetzt.
In einer internen Studie wurde untersucht, welche Kostenreduktionen sich durch den Einsatz der CAE-Simulationen bei unseren Kunden einstellten. Die Studie ergab, dass unsere Kunden, die vorher so gut wie keine Simulationen nutzten, durch den Einsatz der CAE-Simulation im Mittel 30% Gesamtkosten einsparten mit der ebenfalls eine entsprechende Zeitersparnis korrespondiert.
Die CAE-Simulation wird bei MORPHOTEC im Kundenauftrag in den verschiedensten Industriebereichen wie z.B. im Maschinenbau, Automobilindustrie, Medizintechnik, Konsumgüter, chemische Industrie und der kunststoff- und elastomerverarbeitetenden Industrie eingesetzt.
Studieren Sie unsere weiteren zukünftigen Pressemitteilungen, in denen wir tiefer in das Themengebiet "Nutzen der CAE-Simulation" einsteigen.